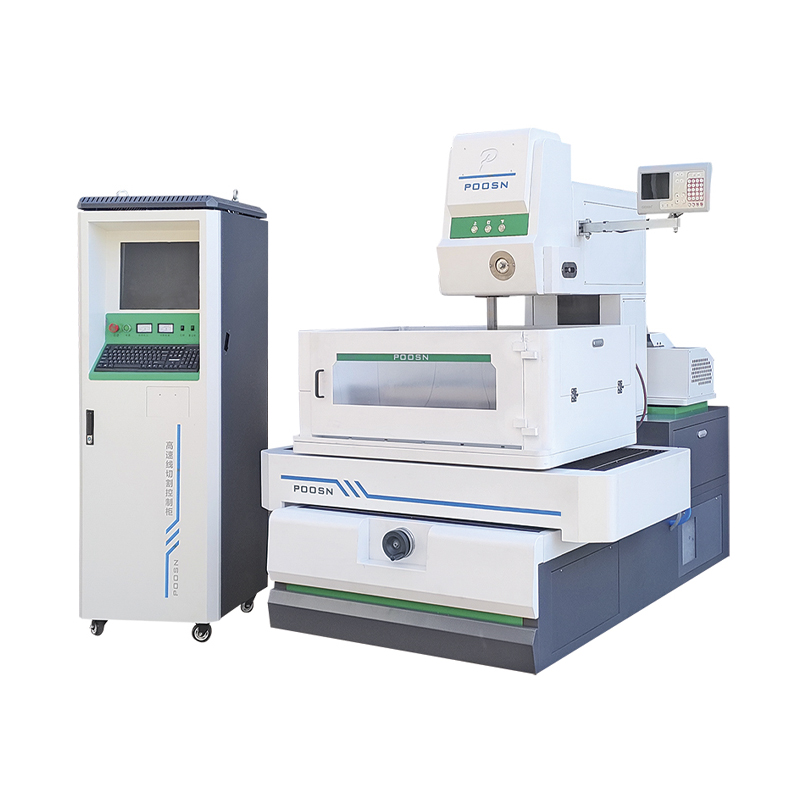
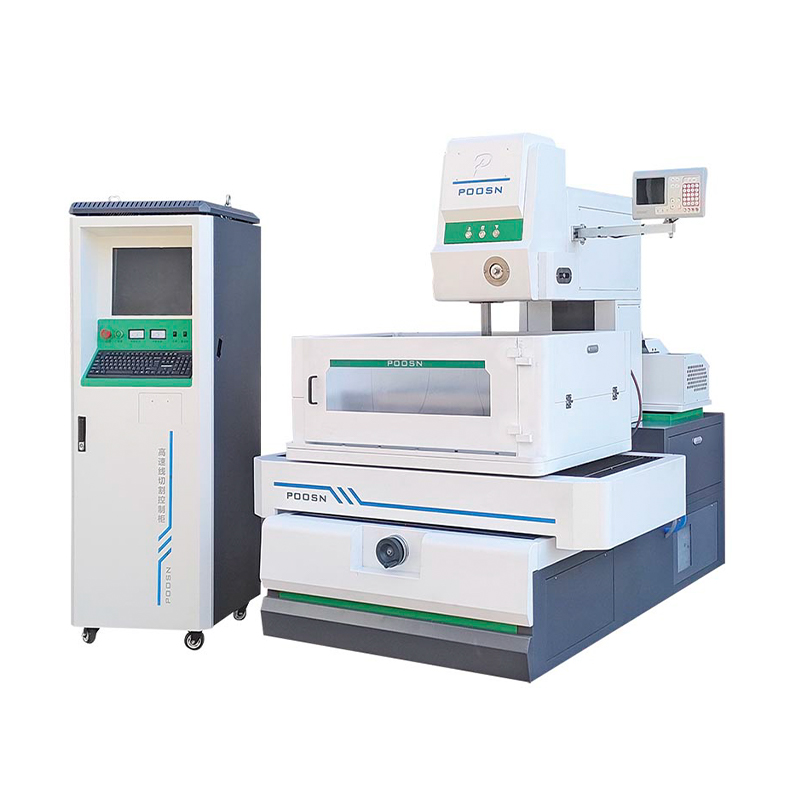
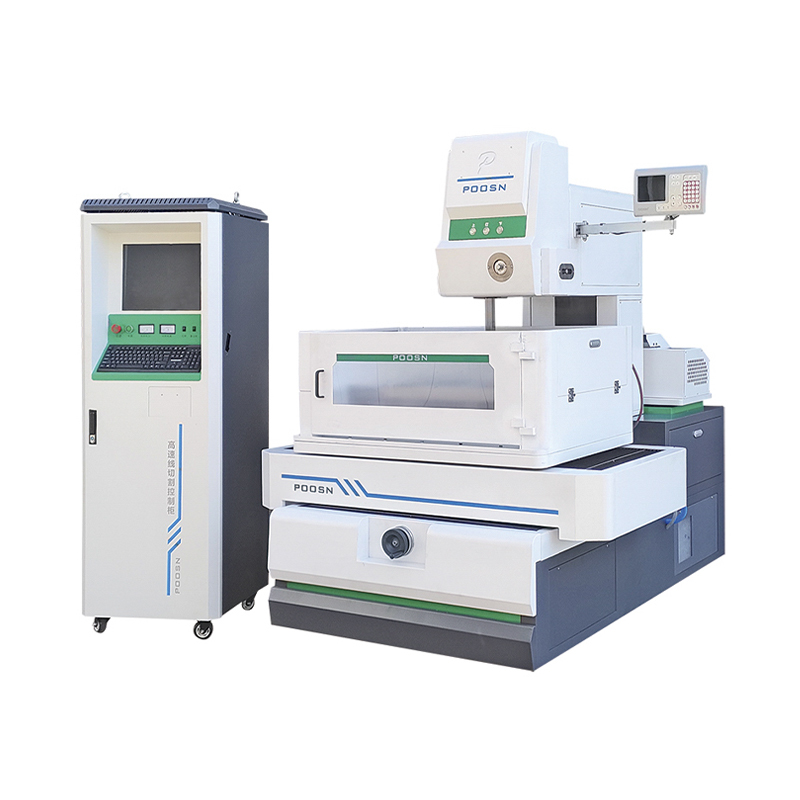
Cuando un taller de herramientas tiene que cortar un punzón D2 endurecido, un inserto de matriz de carburo o una pila de cuñas delgadas de acero inoxidable, la decisión sobre el equipo generalmente se reduce a una pregunta: pagar por los electrodos o pagar por el cable. Las ventajas de la electroerosión por hilo sobre la electroerosión convencional se concentran exactamente en esa cuestión. Una máquina de electroerosión por corte de hilo no necesita electrodo moldeado, mantiene tolerancias más estrictas y repetibles en las características pasantes, programa ángulos cónicos en lugar de fijarlos y funciona sin supervisión con un electrodo de hilo que se renueva continuamente. La electroerosión convencional, conocida como electroerosión por inmersión o por inmersión, copia un electrodo de grafito o cobre premecanizado en la pieza de trabajo, razón por la cual sigue dominando el mercado de cavidades ciegas.
Esta guía compara los dos procesos de la forma en que los evaluaría un equipo de compras o de ingeniería de procesos: principio de funcionamiento y estructura primero, luego tolerancia, acabado superficial, capacidad de conicidad, costo de instalación, comportamiento operativo y mantenimiento. Termina con los tipos de máquinas, la guía de aplicaciones, los criterios de selección de proveedores y las preguntas que los compradores nos hacen con más frecuencia antes de pedir una máquina de electroerosión por hilo CNC.
La breve conclusión es lo primero. Si sus piezas están dominadas por perfiles pasantes como punzones, insertos de matrices, placas extractoras, matrices de extrusión, engranajes y ranuras estrechas, una máquina de electroerosión por hilo generalmente entregará un trabajo más preciso por hora de preparación que una máquina de electroerosión por platina. Si sus piezas están dominadas por cavidades tridimensionales ciegas, mantenga ambos procesos en el taller, porque esa es la única familia de electroerosión por hilo geométrico que no puede alcanzar.
La electroerosión por hilo convierte el coste de los electrodos en coste del programa, mientras que la electroerosión convencional sigue siendo la única respuesta para las cavidades ciegas.
Cómo funcionan la electroerosión por hilo y la electroerosión convencional
Ambos procesos pertenecen al mecanizado por descarga eléctrica, un método sin contacto que elimina material conductor de electricidad con chispas controladas. Una fuente de alimentación pulsada carga el espacio entre el electrodo y la pieza de trabajo; cada descarga derrite y vaporiza un cráter microscópico de metal; el fluido dieléctrico apaga la chispa, elimina los residuos y controla dónde puede producirse el arco. Debido a que no hay contacto físico, la dureza del material casi no tiene influencia en el proceso, razón por la cual tanto la electroerosión por hilo como la electroerosión por platina cortan acero para herramientas endurecido y carburo con tanta libertad como el acero recocido.
En la electroerosión convencional, el electrodo es un bloque moldeado de grafito o cobre que se sumerge en la pieza de trabajo mientras ambos permanecen sumergidos en aceite dieléctrico. Un servosistema mantiene una distancia de chispas precisa y la cavidad terminada es la copia negativa del electrodo. Por lo tanto, cada nueva forma comienza con el diseño y la fabricación del electrodo, y cada electrodo se desgasta a medida que se corta, por lo que el desbaste, el semiacabado y el acabado generalmente requieren un conjunto de electrodos en lugar de uno.
En la electroerosión por hilo, el electrodo es un alambre que viaja continuamente, típicamente alambre de molibdeno de 0,18 mm en máquinas alternativas de alta velocidad, o alambre de latón y recubierto de 0,20 a 0,30 mm en servomáquinas de precisión. Los ejes CNC impulsan la guía de alambre a lo largo de la trayectoria programada mientras agua desionizada o una emulsión a base de agua limpia el corte. Debido a que el cable se renueva constantemente, el desgaste nunca se acumula en la geometría y debido a que los ejes UV auxiliares pueden inclinar el cable, los conos se programan en lugar de mecanizarse en un electrodo.
Resumen en paralelo de las diferencias estructurales que producen las diferencias de rendimiento analizadas en este artículo. | Electroerosión por hilo (erosión por hilo) | Electroerosión convencional (erosión por inmersión, electroerosión por ariete) |
| Sistema de electrodos: un alambre continuo de latón o molibdeno viaja a lo largo de una trayectoria programada y se renueva constantemente, por lo que el desgaste nunca cambia el perfil. | Sistema de electrodos: un electrodo de grafito o cobre premecanizado forma el negativo de la cavidad y se desgasta al cortar, por lo que el rectificado y el duplicado de electrodos son parte del proceso. |
| Medio dieléctrico: agua desionizada en máquinas de precisión, emulsión a base de agua en máquinas alternativas de alta velocidad. | Medio dieléctrico: Aceite dieléctrico de hidrocarburos en un tanque de trabajo sumergido. |
| Geometría: cualquier perfil por el que pueda pasar el cable, incluidos orificios pasantes, formas de punzones, conos, ranuras estrechas y perfiles de engranajes. | Geometría: cavidades ciegas, bolsillos, nervaduras, texto y formas tridimensionales esculpidas que no tienen punto de salida para un cable. |
| Condición de inicio: Se requiere un orificio inicial o una entrada en el borde, y los perfiles internos cerrados necesitan roscado de alambre. | Condición de inicio: no se necesita ningún orificio inicial, porque el electrodo se sumerge directamente en el lugar donde pertenece la cavidad. |
| Precisión típica: comúnmente alrededor de más o menos 0,003 a 0,005 mm en máquinas de corte múltiple de velocidad media, con repetibilidad estable en todo un lote. | Precisión típica: buena precisión, pero depende en gran medida de la condición del electrodo, el número de electrodos de acabado y los ciclos de órbita. |
| Rol normal: punzones de corte, insertos de matrices, conos y características pasantes de precisión después del tratamiento térmico. | Rol normal: formando cavidades de molde ciegas, huecos profundos y grandes bolsillos tridimensionales. |
La única diferencia estructural, un cable renovado frente a un electrodo con forma desgastada, impulsa casi todas las ventajas que se analizan a continuación.
Las principales ventajas de la electroerosión por hilo sobre la electroerosión convencional
Los compradores rara vez preguntan si la electroerosión por hilo corta bien; preguntan dónde las ventajas son lo suficientemente grandes como para cambiar una decisión de compra. En más de dos décadas de construcción de máquinas de electroerosión por hilo en POOSN, vemos que las mismas seis ventajas deciden la mayoría de las comparaciones.
- Sin diseño ni fabricación de electrodos antes del primer corte.
- Tolerancias más estrictas y repetibles en las características pasantes
- Acabados superficiales más finos con menos pulido en banco
- Corte cónico programado y contornos bidimensionales complejos
- Corte sin contacto que protege paredes finas y formas frágiles
- Tiradas largas sin supervisión con costos de consumibles predecibles
La ausencia de electrodos personalizados significa una configuración más rápida y un menor costo fijo
Un trabajo de electroerosión por penetración comienza antes de que se encienda la máquina. El electrodo debe diseñarse, fresarse o tornearse a partir de grafito o cobre, inspeccionarse y combinarse con compañeros de desbaste y acabado, porque un solo electrodo no puede eliminar el volumen de la cavidad y mantener un acabado fino. Para un taller que corta docenas de números de piezas diferentes, la fabricación de electrodos se convierte en un departamento permanente propio, con sus propias máquinas, inventario de materiales y plazos de entrega.
Una máquina de electroerosión por hilo utiliza el mismo hilo básico para cada trabajo. El cambio consiste en cargar un programa, enhebrar el cable y configurar el offset, por lo que el coste de un nuevo perfil se mide en horas de programación y no en días de fabricación de electrodos. Los errores de configuración también son más baratos de detectar: una simulación o una prueba con chatarra cuesta cable y minutos, mientras que un error de electrodo descubierto en un bloque de matriz terminado puede costar tanto el electrodo como la pieza de trabajo.
Tolerancias más estrictas y resultados más repetibles
Debido a que llega alambre nuevo a cada punto del perfil, el desgaste no se puede acumular ni desviar la geometría como lo hace en un electrodo sumergido. Luego, el posicionamiento CNC de circuito cerrado mantiene el camino y, en una máquina de electroerosión por hilo de velocidad media, las pasadas de desnatado de cortes múltiples recorren el perfil dos o tres veces para eliminar la distorsión dejada por la primera pasada de descarga y estabilizar la dimensión. En la producción diaria esta es la diferencia entre un punzón que mide lo mismo al inicio y al final de un lote, y uno que necesita compensación después de cada cambio de electrodo.
La precisión de la máquina en sí misma es tan importante como la física del proceso. Cada máquina de electroerosión por hilo POOSN se prueba para determinar la precisión de posicionamiento según los estándares nacionales antes de la entrega, por lo que las cifras de tolerancia citadas para un modelo determinado se traducen en tolerancias de la pieza de trabajo en lugar de números restantes del folleto.
 Máquina de electroerosión por hilo de velocidad media CNC de alta resistencia PS45C Diseñada para piezas de trabajo de tamaño mediano a grande con una carga de trabajo de 400 kg, la PS45C ofrece una precisión de corte múltiple estable en componentes de matriz pesados, lo que permite que las piezas terminadas vayan directamente al ensamblaje sin necesidad de pulirlas a mano. Ver producto →
Acabados de superficie más finos con menos trabajo de banco
Las pasadas de acabado de cortes múltiples reducen progresivamente la rugosidad dejada por el primer corte y la superficie resultante es isotrópica en lugar de direccional, lo que ayuda al comportamiento de sellado y deslizamiento en el trabajo con troqueles. Muchos detalles de matrices producidos de esta manera pasan de la máquina directamente al ensamblaje sin necesidad de pulir a mano. Eso importa más de lo que parece: el pulido manual cambia los perfiles, redondea los bordes que debían permanecer afilados y consume horas especializadas que son cada vez más difíciles de contratar. Una superficie de electroerosión por hilo tampoco presenta rebabas, por lo que las estaciones de desbarbado desaparecen de la cadena de proceso.
Las conos y los contornos complejos se programan, no se vuelven a fijar
En las máquinas equipadas con ejes UV, el alambre se inclina mientras los ejes principales siguen el perfil, por lo que un relieve de 6 grados en un troquel de corte o una inclinación pronunciada en un troquel de punzonado es una línea en el programa. La serie DKD amplía esto a una gran capacidad de corte cónico para trabajos de troquelado que la electroerosión convencional necesitaría electrodos especialmente moldeados y revestidos para intentarlo. Los radios de las esquinas internas están limitados únicamente por el radio del alambre más el espacio de chispa, y el corte es lo suficientemente estrecho como para que el costoso carburo pueda encajarse herméticamente en lugar de retirarse mediante una ranura ancha.
El corte sin contacto protege paredes delgadas y elementos frágiles
El alambre no ejerce una fuerza mecánica mensurable sobre la pieza de trabajo, por lo que las paredes delgadas, las ranuras estrechas y profundas, las cuñas apiladas y las geometrías de carburo frágiles se cortan sin la deflexión, la vibración o el desconchado que implicaría un método de fresado o rectificado. La sujeción también puede ser más ligera, lo que acorta el tiempo de instalación y protege las superficies acabadas. En los trabajos de reparación, la misma característica permite recuperar los componentes dañados cortando alrededor del defecto en lugar de estresar más la pieza.
Tiradas largas sin supervisión y coste de consumibles predecible
Un carrete de alambre proporciona horas de corte y, en máquinas alternativas de alta velocidad, un solo alambre de molibdeno puede realizar muchos trabajos antes de reemplazarlo, lo que mantiene bajos los costos de funcionamiento. En las servomáquinas de precisión, el cable se consume en lugar de reutilizarse, pero la máquina lo compensa funcionando sin luces con un comportamiento de reinicio confiable. De cualquier manera, el perfil de habilidades del operador cambia: el taller necesita un programador CAM competente más que un fabricante de electrodos, y un operador puede supervisar varias máquinas a la vez.
Para trabajos de perfiles, la electroerosión por hilo elimina por completo la variable del electrodo y reemplaza el costo de herramientas con el costo de programación.
Puntuaciones de capacidad: electroerosión por hilo en comparación con electroerosión convencional
Las comparaciones son más claras cuando ambos procesos se sitúan en la misma escala. El siguiente cuadro clasifica la electroerosión por hilo y la electroerosión por plomo convencional según seis criterios que los compradores plantean con mayor frecuencia durante la selección de la máquina. Cada puntuación va de 0 a 100 y refleja resultados típicos en máquinas de producción de generación actual en lugar de los mejores casos de laboratorio. Las barras de color azul oscuro representan electroerosión por hilo y las barras de color azul claro representan electroerosión convencional. Se incluye deliberadamente un criterio en el que gana la electroerosión por penetración, porque una comparación honesta debería mostrar los límites de la electroerosión por hilo tan claramente como sus puntos fuertes.
Electroerosión por hilo Electroerosión convencional
Las puntuaciones de 0 a 100 resumen la capacidad industrial típica; Las barras de color azul oscuro son electroerosión por hilo y las barras de color azul claro son electroerosión por plomo convencional. | Criterio de capacidad | Puntuación de capacidad relativa (0 a 100) |
| Tolerancia en perfiles de corte continuo | 95
78 |
| Simplicidad de configuración (sin trabajo con electrodos) | 96
58 |
| Contornos complejos y corte cónico | 92
45 |
| Paredes delgadas y características frágiles. | 94
52 |
| Cavidades ciegas y bolsas 3D | 15
96 |
| Tiempo de funcionamiento sin supervisión | 90
62 |
La brecha más amplia aparece en la fila de configuración, y la razón es estructural más que una cuestión de calidad de la máquina. Un trabajo de inmersión no puede comenzar hasta que un electrodo haya sido diseñado, fresado o torneado, inspeccionado y duplicado para detectar desgaste, lo que agrega días de tiempo de entrega y un costo que se repite con cada nuevo número de pieza. La electroerosión por hilo comienza a partir de un programa, un carrete de alambre y un desplazamiento calibrado, por lo que el costo de preparación sigue siendo casi independiente de la complejidad del perfil. La fila de tolerancia refleja el hecho de que una máquina de electroerosión por hilo presenta alambre nuevo en cada punto del corte, lo que evita la deriva provocada por el desgaste que acumula un electrodo de inmersión. El corte cónico es casi un parámetro de programa en una máquina con ejes UV, mientras que una platina necesitaría un electrodo fabricado y revestido por separado para cada geometría cónica.
La manipulación de piezas frágiles y de paredes delgadas se debe directamente a la erosión sin contacto, porque el alambre no ejerce una fuerza de corte mensurable sobre la pieza de trabajo. La fila de cavidades ciegas invierte la imagen completamente: un cable no puede entrar, girar y salir dentro de un bolsillo, por lo que las cavidades tridimensionales sin camino pasante siguen siendo el territorio natural de la electroerosión convencional. El funcionamiento sin supervisión favorece la electroerosión por hilo porque un carrete alimenta horas de corte y, en máquinas alternativas de alta velocidad, un solo hilo de molibdeno puede realizar muchos trabajos antes de ser reemplazado. Las puntuaciones de este tipo también varían según la clase de máquina, y una máquina de corte múltiple de velocidad media reduce la brecha entre el acabado de la superficie más que una máquina de alta velocidad de una sola pasada. Por esa razón, trate los dos procesos como complementos y no como sustitutos. Si la mayoría de sus funciones son perfiles pasantes, la electroerosión por hilo soportará la mayor parte de la carga y la platina permanecerá inactiva la mayoría de las veces. Si las cavidades ciegas del molde dominan su cartera de pedidos, la proporción se invierte. La mayoría de los talleres de herramientas y troqueles que manejan una variedad de trabajos combinados eventualmente ejecutan ambos: la electroerosión por hilo cubre las características pasantes de precisión y la platina se reserva para la formación de cavidades. Por lo tanto, el gráfico debe leerse como una herramienta de planificación para la combinación de equipos, no como un veredicto de que un proceso es universalmente mejor.
Electroerosión por hilo leads on every criterion that a wire can physically reach; conventional EDM keeps one criterion, the blind cavity, completely to itself.
Donde la electroerosión convencional todavía mantiene la ventaja
Una comparación justa debe indicar claramente lo que la electroerosión por hilo no puede hacer. Un cable es una línea recta que se mueve continuamente y solo puede cortar por donde puede pasar. Por lo tanto, las cavidades ciegas, los bolsillos cerrados, los profundos huecos tridimensionales y las superficies de molde esculpidas siguen siendo el territorio natural de la electroerosión por penetración, donde un electrodo con forma forma una geometría que un cable nunca podría alcanzar. La electroerosión por penetración también conserva ventajas en el desbaste de cavidades de gran volumen: una vez que existe un electrodo estándar, la alta energía de la chispa elimina rápidamente grandes volúmenes de cavidades y el aceite como dieléctrico soporta trabajos de profundidad particulares.
La siguiente tabla convierte esto en una guía de selección práctica para los requisitos que escuchamos con más frecuencia en los talleres de troqueles y moldes.
Guía de enrutamiento para requisitos laborales comunes; las celdas sombreadas marcan qué proceso debe realizar el trabajo. | Su requisito | Mejor ajuste | ¿Por qué? |
| Bolsillo ciego o cavidad esculpida en el núcleo de un molde | Electroerosión convencional | Un alambre no puede cortar una forma que no pueda atravesar; un electrodo moldeado forma directamente la cavidad. |
| Inserto de punzón o matriz de perfil pasante después del endurecimiento | Electroerosión por hilo | El alambre nuevo mantiene la geometría desde el primer corte hasta el último, sin necesidad de fabricar ni desgastar electrodos. |
| Relieve cónico de 6 a 30 grados en un troquel de corte | Electroerosión por hilo (taper-capable model) | Los ejes UV programan el ángulo del cono; no se requiere ningún electrodo o accesorio especial. |
| Ranura profunda y estrecha con paredes paralelas | Electroerosión por hilo | El ancho constante del alambre produce ranuras uniformes, mientras que el desgaste de los electrodos haría que las paredes se estrecharan. |
| Desbaste de gran volumen de una cavidad grande donde ya existe un electrodo estándar | Electroerosión convencional | La alta energía de la chispa elimina el volumen de la cavidad rápidamente, sin costo de consumo de cable. |
| Pila de pared delgada o pieza de carburo frágil | Electroerosión por hilo | La erosión sin contacto significa que no hay fuerza de corte, ni distorsión ni astillas. |
La mayoría de los talleres de herramientas y matrices que atienden una cartera de pedidos mixta eventualmente ejecutan ambos procesos. La verdadera decisión es la proporción entre ellas, y la proporción debe seguir la geometría de las piezas, no la costumbre o el equipo que se encuentra en el suelo.
Electroerosión por hilo wins every contest a wire can physically enter; sinker EDM keeps the geometries a wire cannot reach.
Tipos de máquinas de electroerosión por hilo en la línea POOSN
Dentro de la familia de electroerosión por hilo, las máquinas se clasifican según la estrategia de recorrido del hilo y la capacidad de corte, y esas diferencias se traducen directamente en los números de tolerancia, acabado y conicidad que un taller puede prometer a sus clientes. POOSN, la marca de electroerosión por hilo de Taizhou Xinchengyang Machinery Manufacturing, fabrica máquinas de electroerosión por corte por hilo desde 1999 y organiza su línea en cuatro series para que los compradores puedan combinar rápidamente la clase de máquina con la mezcla de piezas.
- Serie DK77 de alta velocidad
Electroerosión por hilo alternativo de alta velocidad con hilo de molibdeno reutilizable y emulsión a base de agua; una opción económica para trabajos de desbaste, recuperación y troqueles estándar. Modelos: DK7725, DK7735, DK7745, DK7745F.
- Serie PS-C de velocidad media
Máquinas de corte múltiple de velocidad media para una tolerancia más estricta y un acabado más fino en detalles de troqueles de precisión. Modelos: PS35C, PS45C, PS50C, PS60C.
- Serie DK-BC de velocidad media-alta
Una clase de transición que equilibra el rendimiento de las máquinas de alta velocidad con una precisión mejorada para la producción mixta. Modelos: DK35BC, DK45BC, DK50BC, DK60BC.
- Serie DKD de cono grande
Corte cónico grande dedicado para alivio de troqueles y trabajos de tiro pronunciado en mesas de mayor tamaño. Modelos: DK45D, DK55D, DK63D, DK80D.
Dentro de cada serie, el número de modelo indica el tamaño de la mesa o el rango de trabajo, por lo que un taller puede pasar de punzones pequeños a bloques de matrices grandes sin cambiar de proveedor. La selección generalmente se reduce a tres preguntas: la envolvente de pieza de trabajo más grande que necesita, el ángulo cónico que requieren sus troqueles y la clase de tolerancia que aceptan sus clientes. Los talleres que se centran en el desbaste y el desbaste comienzan con la serie de alta velocidad, mientras que los talleres que venden componentes de matrices de precisión a industrias exigentes generalmente especifican la serie de velocidad media con capacidad de corte múltiple.
 Máquina de electroerosión por corte de alambre cónico grande CNC DK45D para mecanizado de moldes de precisión Con un corte cónico de ±30°/40 mm y una precisión de 0,08 mm, el DK45D maneja trabajos de troquel exigentes; Los talleres que especifican la serie de velocidad media para componentes de moldes de precisión encontrarán relevante su capacidad de corte múltiple. Ver producto →
Primero haga coincidir la serie con la mezcla de piezas; El tamaño del modelo dentro de una serie es una cuestión de capacidad, no una cuestión de capacidad.
Aplicaciones y puntos de selección para electroerosión por hilo
Las ventajas descritas anteriormente son más rentables en industrias donde los materiales conductores endurecidos y los perfiles complejos dominan la carga de trabajo. La siguiente tabla asigna las cinco verticales que servimos con más frecuencia a las piezas de trabajo y los puntos de selección de máquina que importan en cada una.
Electroerosión por hilo applications by industry, with the selection points that matter most in each case. | Industria | Trabajo típico de electroerosión por hilo | Puntos de selección |
| Fabricación de moldes | Punzones, insertos de matrices, placas extractoras, insertos de compuerta, detalles de eyector y cortes de relieve cónicos | Máquinas multicorte de media velocidad para tolerancia y acabado; modelos con capacidad cónica para ángulos de relieve |
| Aeroespacial | Ranuras y perfiles en aleaciones endurecidas y difíciles, herramientas de moldeo, soportes de pared delgada | Corte sin contacto para geometría delicada; máquinas estables para programas largos y complejos |
| metalurgia | Ranuras por laminación templadas, perfiles guía, placas de desgaste | Tamaños de mesa más grandes y máquinas robustas de alta o media velocidad |
| Materiales especiales | Carburo, acero para herramientas superior a HRC 60, aleaciones exóticas conductoras | Elección de cables y ajustes de potencia ajustados según el material; Cortes de prueba recomendados antes de la producción. |
| Mantenimiento y reparación | Cuñeros pelados, dientes de engranajes dañados, cortes de rescate alrededor de herramientas rotas | Serie de alta velocidad para una entrega rápida y un bajo coste de funcionamiento |
En las cinco industrias se aplica la misma lógica: cuanto más valora un taller la repetibilidad en un lote, más importa la ventaja de la electroerosión por hilo, porque la máquina no sufre desgaste de electrodos de una pieza a la siguiente. Para trabajos de reparación y corte de gran volumen en los que predomina la disciplina presupuestaria, la serie de alta velocidad sigue siendo el punto de entrada práctico.
 Máquina de electroerosión por hilo CNC de alta velocidad DK-7735 (4 ejes, carga de 300 kg) La hermana de la DK-7732, una máquina en serie de alta velocidad con capacidad de carga de 300 kg y control de cuatro ejes, se adapta a trabajos de corte y recuperación que tienen en cuenta el presupuesto, y ofrece un punto de entrada práctico antes de pasar a los modelos de corte múltiple. Ver producto →
Antes de comprometerse con un modelo, revise sus dibujos de piezas a través de esta breve lista de verificación.
- Confirme que la pieza de trabajo sea conductora de electricidad; Los no conductores están completamente fuera de la electroerosión.
- Verifique el espesor de la pieza de trabajo con respecto al ángulo de conicidad requerido, ya que la conicidad efectiva disminuye a medida que aumenta el espesor.
- Haga coincidir la clase de tolerancia con la clase de máquina y deje que la capacidad de corte múltiple maneje las características más estrictas.
- Elija deliberadamente el tipo de alambre: molibdeno para ahorrar en máquinas alternativas, alambre recubierto para mayor velocidad donde la máquina lo soporta.
- Dimensione la tabla para su pieza de trabajo rutinaria más grande, no para su excepción histórica más grande.
Seleccione primero por geometría y repetibilidad del lote; la clase de máquina y el tipo de cable se derivan de esas dos respuestas.
Guía de mantenimiento y funcionamiento para electroerosión por hilo
El mantenimiento de la electroerosión por hilo es más sencillo que el mantenimiento de la electroerosión por penetración porque no hay electrodos que diseñar, almacenar y reparar, pero la disciplina diaria decide si las ventajas de la precisión sobreviven en la producción. Los elementos siguientes son los que separan a las tiendas con resultados dimensionales estables de las tiendas que persiguen la deriva.
- Verificar el estado dieléctrico en cada turno: concentración y limpieza de la emulsión en máquinas de alta velocidad y conductividad controlada en máquinas de precisión.
- Verificar la tensión del cable y el seguimiento del carrete; La tensión inestable o la vibración del carrete aparecen inmediatamente como estrías visibles en la superficie de corte.
- Inspeccione las guías de cables y los contactos de alimentación eléctrica en busca de desgaste al comienzo de cada turno, porque los puntos de contacto desgastados corrompen la chispa antes de que falle cualquier otra cosa.
- Mantenga limpia la mesa de trabajo y el área de sujeción, ya que los desechos debajo de las referencias distorsionan silenciosamente cada dimensión cortada ese día.
- Reemplace los filtros y dé servicio al sistema de lavado según un cronograma fijo en lugar de según demanda.
- Lubrique e inspeccione los componentes del eje de acuerdo con el manual de la máquina y registre las comprobaciones.
- Vuelva a calibrar el corte cónico después de cualquier reemplazo de guía o cada vez que los cortes cónicos comiencen a desviarse del ángulo programado.
- Realice copias de seguridad de programas, compensaciones y parámetros de la máquina, porque la recuperación después de un fallo es mucho más económica cuando se documentan las configuraciones.
La selección del alambre también pertenece a la conversación de mantenimiento, porque el electrodo de alambre EDM es a la vez un consumible y un determinante de calidad.
Tipos comunes de electrodos de alambre para electroerosión y dónde cada uno de ellos gana su costo. | Tipo de cable | Uso típico | Notas practicas |
| alambre de molibdeno | Máquinas alternativas de alta velocidad | Muy alta resistencia a la tracción y larga vida útil; un cable sirve para muchos trabajos, manteniendo bajos los costos de funcionamiento. |
| alambre de latón | Servomáquinas de precisión | Chispas estables y acabado confiable; el estándar de referencia para trabajos de una sola pasada y de cortes múltiples. |
| Alambre galvanizado | Servocorte de velocidad crítica | El recubrimiento mejora la estabilidad de la descarga y el lavado, aumentando la velocidad de corte en secciones gruesas. |
| Alambre con núcleo de acero | Perfiles muy gruesos o exigentes | El núcleo mejora la rectitud y la resistencia a la rotura a alta tensión. |
Finalmente, documente recetas de corte comprobadas para cada material y espesor. Una biblioteca de recetas convierte la experiencia del operador individual en un activo del taller y hace que el rendimiento de tolerancia de la máquina sea repetible en todos los turnos.
La mayoría de las quejas sobre la calidad de la electroerosión por hilo se remontan a la condición del dieléctrico, la tensión del alambre o el desgaste de las guías, y los tres son elementos de inspección más que de reparación.
Elegir un fabricante y proveedor de electroerosión por hilo
Las ventajas del proceso descritas en este artículo solo se obtienen en una máquina que sea rígida, precisa y compatible, por lo que la selección de proveedores merece el mismo rigor que la selección del proceso. Comprar a un fabricante de electroerosión por hilo directo en lugar de a una empresa comercial acorta el ciclo de retroalimentación sobre especificaciones, repuestos y personalización. Preguntar cómo se prueba cada máquina le indicará si las cifras de precisión de una cotización se miden en la máquina específica o simplemente se heredan de un catálogo.
Para los compradores extranjeros, incluidos mayoristas y distribuidores, así como usuarios finales, sugerimos una breve lista de verificación. Confirmar que el fabricante ensambla sus propias máquinas y controla sus componentes críticos. Solicite el registro de prueba de precisión de posicionamiento de la máquina específica que está comprando. Compruebe si una certificación del sistema de gestión de calidad respalda el proceso de producción. Confirme la capacidad de personalización, porque el tamaño de la mesa, la capacidad de conicidad y las configuraciones de la máquina con frecuencia se ajustan a las piezas del cliente. La velocidad de respuesta y el suministro estable son igualmente importantes una vez que la máquina está en producción, así que haga ambas preguntas directamente antes de comparar precios.
POOSN responde a esas preguntas de forma específica. Somos la fábrica detrás de la marca y trabajamos en el campo de la electroerosión por hilo desde 1999, con máquinas entregadas en toda China y exportadas al sudeste asiático, Asia occidental, Europa y América. Cada máquina se prueba para determinar la precisión del posicionamiento antes de la entrega, las configuraciones personalizadas son parte de nuestro servicio estándar y nuestro servicio al cliente y compromisos de suministro estable se publican en lugar de improvisarse.
Compre al fabricante, no sólo a la máquina; los registros de precisión, la profundidad de personalización y la estabilidad de las piezas de repuesto deciden el costo a diez años.
Preguntas frecuentes
Las siguientes preguntas surgen repetidamente en consultas de talleres de herramientas que evalúan su primera máquina de electroerosión por corte por hilo, así como de talleres que amplían un departamento de electroerosión existente.
¿Cuáles son las principales ventajas de la electroerosión por hilo frente a la electroerosión convencional? Las principales ventajas son la eliminación de electrodos personalizados, tolerancias más estrictas y repetibles en las características pasantes, acabados superficiales más finos con menos trabajo de banco, corte cónico programado, corte sin contacto para piezas delgadas y frágiles y tiradas largas sin supervisión. La electroerosión convencional tiene una ventaja decisiva: forma cavidades tridimensionales ciegas a las que el hilo no puede llegar. |
¿Qué tolerancia y acabado superficial puede tener una máquina de electroerosión por hilo? La electroerosión por hilo de precisión normalmente funciona en el rango de más o menos 0,003 a 0,005 mm, y las máquinas de corte múltiple de velocidad media estabilizan las dimensiones en un lote volviendo a trazar el perfil con pasadas de acabado. Las superficies después de las pasadas de raspado son lo suficientemente suaves como para que muchos detalles del troquel omitan por completo el pulido manual. |
¿Puede la electroerosión por hilo sustituir completamente la electroerosión convencional? No. Cualquier cavidad sin paso necesita un electrodo moldeado. Por lo tanto, la mayoría de los talleres de moldes ejecutan ambos procesos y dirigen cada trabajo por geometría: los perfiles pasantes van a la electroerosión por hilo y las cavidades ciegas van a la platina. |
¿Qué materiales puede procesar una máquina de electroerosión por corte por hilo? Cualquier material eléctricamente conductor, incluido acero para herramientas endurecido, carburo, cobre, aluminio y aleaciones difíciles como las de titanio. La dureza es esencialmente irrelevante para el proceso, razón por la cual la electroerosión por hilo corta con mayor libertad después del tratamiento térmico, exactamente donde el mecanizado convencional tiene dificultades. |
¿Qué tan alto es el costo de funcionamiento y cómo lo afecta la elección del cable? El alambre es el principal consumible. Las máquinas alternativas de alta velocidad reutilizan un solo alambre de molibdeno para muchos trabajos, manteniendo bajo el consumo; Las máquinas de precisión consumen latón o alambre revestido, pero recuperan el costo gracias a horas desatendidas y precisión de primer paso. El alambre recubierto corta más rápido y se adapta a secciones gruesas, mientras que el molibdeno se adapta a la economía y a una larga vida útil. |
¿POOSN es un fabricante directo y se pueden personalizar las máquinas? Sí. POOSN es la marca de Taizhou Xinchengyang Machinery Manufacturing, un fabricante directo de máquinas de electroerosión por hilo desde 1999. Los tamaños de las mesas, la capacidad de conicidad y las configuraciones de las máquinas se pueden personalizar según los requisitos del cliente, cada máquina se prueba con precisión de posicionamiento antes de la entrega y nuestros compromisos de suministro y servicio se publican para los compradores. |
Las ventajas de la electroerosión por hilo sobre la electroerosión convencional son estructurales, por lo que se mantienen en todas las marcas, materiales y patrones de turnos, siempre que la máquina sea precisa y esté mantenida.
Recursos relacionados y recomendación final
Para los lectores que quieran continuar desde aquí, dos recursos en nuestro sitio amplían la comparación de este artículo a la selección de máquinas y la aplicación industrial.
Cuando esté listo para actuar según la comparación, un marco de tres pasos mantiene la decisión basada en hechos.
- Clasifique los trabajos de los últimos seis meses en perfiles pasantes y cavidades ciegas, y deje que la proporción elija la combinación de máquinas.
- Haga coincidir la serie de máquinas con la clase de tolerancia y los ángulos cónicos que acepten sus clientes.
- Verifique al proveedor con registros de precisión de posicionamiento y capacidad de personalización antes de comparar precios.
Manejada de esta manera, la elección deja de ser un debate entre dos tecnologías y se convierte en una regla de ruta que silenciosamente reduce el costo por pieza durante años. Si desea que esa regla de enrutamiento se aplique a sus propios dibujos, nuestro equipo de ingeniería puede revisar piezas de muestra y recomendar una clase de máquina y una configuración de la línea POOSN.
Dirija el trabajo por geometría, compre según registros de precisión y las ventajas de la electroerosión por hilo descritas aquí se combinan a lo largo de toda la vida útil de la máquina.