Cuando un taller de moldes intenta cortar un punzón de carburo con un programa de electroerosión por hilo estándar, la primera señal de problema suele ser un cable roto o una esquina de gran tamaño. El carburo, o carburo de tungsteno, no sólo es duro; es conductor de electricidad pero sensible térmicamente y su fase aglutinante se comporta de manera diferente al acero. La electroerosión por hilo para carburo es absolutamente factible, pero la ventana entre un corte limpio y una pieza de trabajo desechada es más estrecha de lo que la mayoría de los operadores esperan. La respuesta práctica es tratar el carburo como su propia categoría de proceso: elegir una máquina con control de descarga estable, seleccionar el alambre correcto y planificar múltiples pasadas de desnatado. Esta guía explica qué cambia cuando la pieza de trabajo es de carburo, cómo hacer coincidir las especificaciones de la máquina con el trabajo y dónde encaja un fabricante de electroerosión por hilo de China en el panorama de abastecimiento.
Conclusión clave: El carburo se puede cortar de manera confiable mediante electroerosión por hilo, pero el éxito depende de la energía de descarga controlada, la selección adecuada del alambre y una máquina capaz de realizar operaciones de corte múltiple consistentes.
Por qué el carburo se comporta de manera diferente en la electroerosión por hilo
El carburo de tungsteno es un material compuesto: granos duros de carburo de tungsteno unidos por un aglutinante metálico, generalmente cobalto o níquel. Esa estructura le confiere una resistencia al desgaste excepcional, pero también crea desafíos específicos para el mecanizado por descarga eléctrica. Los granos de carburo tienen puntos de fusión muy altos, mientras que el aglutinante se funde a una temperatura mucho más baja. Durante una chispa, el aglutinante puede erosionarse preferentemente, dejando granos sin soporte que pueden desprenderse en lugar de derretirse limpiamente. Esta es la razón por la que el carburo a menudo produce una superficie más rugosa y una capa refundida más ancha que el acero para herramientas bajo la misma energía de descarga.
Otro factor es la resistividad eléctrica. El carburo es conductor, pero su resistividad es mayor que la del acero. Eso significa que el canal de descarga se forma de manera diferente y la máquina debe entregar un voltaje de circuito abierto ligeramente más alto para iniciar la chispa de manera consistente. Si el generador no puede adaptarse, se obtienen descargas inestables, rotura de cables y mala precisión en las esquinas. La conductividad térmica también es menor que la del acero, por lo que el calor se concentra cerca del corte. Sin un enfriamiento adecuado e intervalos de pulso controlados, pueden aparecer microfisuras en la superficie del carburo. Estos efectos no son teóricos; aparecen en los primeros milímetros de un corte de prueba y dictan todo el plan del proceso.
Comparación del comportamiento de electroerosión por hilo entre carburo de tungsteno y acero para herramientas (D2). | Propiedad | Carburo de tungsteno | Acero para herramientas (D2) | Implicación del proceso |
| Dureza (HV) | 1200–1800 | 600–800 | El carburo requiere menor energía de descarga para evitar microfisuras. |
| resistividad eléctrica | superior | inferior | superior open-circuit voltage needed for stable ignition. |
| Conductividad térmica | inferior | superior | El calor permanece cerca del corte; Se necesitan más pases desnatados y enfriamiento. |
| Fase aglutinante | Cobalto o níquel | Ninguno | El aglutinante puede erosionarse selectivamente, afectando la integridad de la superficie. |
| Tasa de eliminación típica | 20-50% del acero | Línea de base | Planifique tiempos de ciclo más largos o difíciles con WEDM de alta velocidad. |
| Acabado superficial después de un corte | Ra 3,2–6,3 µm | Ra 2,0–4,0 µm | La estrategia de corte múltiple es obligatoria para tolerancias estrictas. |
| Desgaste del alambre | superior | moderado | Utilice alambre recubierto o aumente la velocidad del alambre para reducir las roturas. |
Conclusión clave: La estructura compuesta del carburo y su mayor resistividad significan que los parámetros del acero estándar tendrán un rendimiento inferior; el proceso debe adaptarse desde la primera chispa.
Cómo la electroerosión por hilo corta el carburo: principio y límites prácticos
La electroerosión por hilo elimina material mediante descargas eléctricas controladas entre un electrodo de hilo en movimiento y la pieza de trabajo, ambos sumergidos en agua desionizada. Cada descarga derrite y vaporiza un pequeño volumen de material. Para el carburo, la energía de descarga debe mantenerse lo suficientemente baja para evitar el choque térmico, pero lo suficientemente alta como para erosionar los granos duros. El resultado es un corte relativamente lento pero preciso que no depende de la dureza del material. Esa es la principal ventaja: un punzón de carburo de 90 HRA se puede cortar con la misma configuración que el acero endurecido, siempre que se ajusten los parámetros.
El límite práctico es la capa refundida. En el carburo, la capa refundida puede contener microfisuras, mayor contenido de cobalto e incluso carbono libre. Si la pieza se utiliza en un troquel de estampado de ciclo alto, esas microfisuras pueden propagarse bajo carga. La solución es una secuencia de cortes múltiples: uno o más cortes preliminares para eliminar el volumen, seguidos de dos a cuatro cortes de acabado que reducen progresivamente la capa dañada. Cada corte elimina solo unas pocas micras, pero estabiliza la superficie y mejora la precisión dimensional. En una máquina de electroerosión por hilo de velocidad media, el hilo se desplaza unidireccionalmente, por lo que las condiciones de descarga permanecen constantes de arriba a abajo. Esa consistencia es la razón por la que a menudo se prefiere WEDM de velocidad media para herramientas de carburo.
Otro límite es el rubor. Los restos de carburo son abrasivos y pueden acumularse en el corte si la presión de lavado es demasiado baja. Pero un lavado excesivo puede hacer vibrar el cable y provocar su rotura. Los operadores generalmente comienzan con una presión de lavado más baja y la aumentan solo si el corte muestra signos de cortocircuito. El agua dieléctrica también necesita atención periódica: la conductividad debe mantenerse entre 5 y 15 µS/cm y los filtros deben estar limpios para evitar que se acumulen iones de cobalto en el tanque.
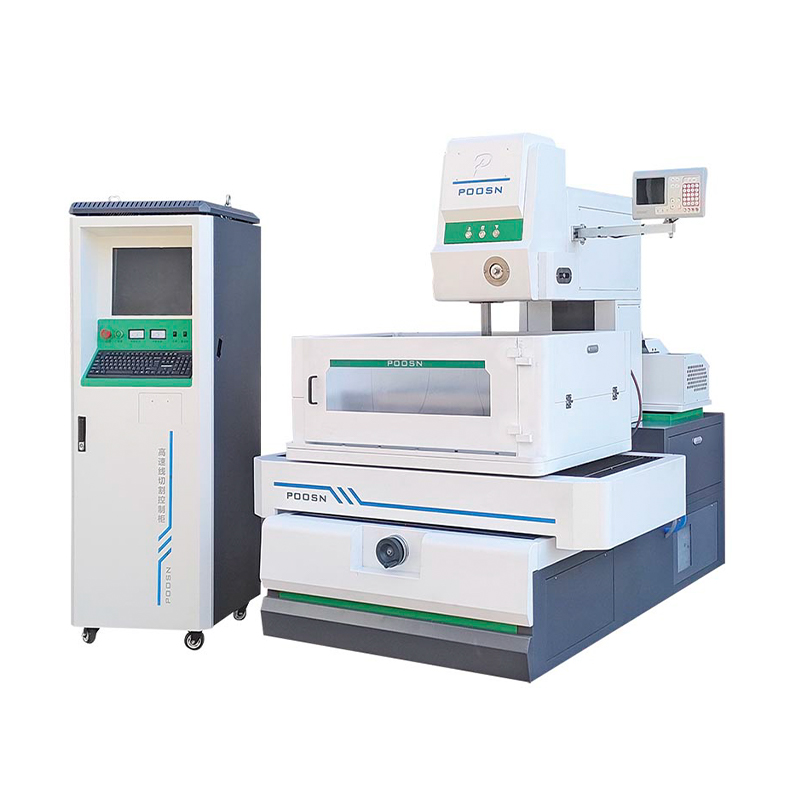
 Máquina de electroerosión por hilo de velocidad media CNC de precisión PS35C La máquina de electroerosión por hilo de velocidad media serie PS35C es un equipo especialmente diseñado para el corte de precisión de piezas de trabajo de tamaño mediano, con alta eficiencia de trabajo... Ver producto →
Conclusión clave: El corte de carburo es un proceso de corte múltiple; el corte preliminar elimina material, pero los cortes de acabado determinan si el carburo sobrevive en servicio.
Especificaciones de la máquina que son importantes para el carburo
No todas las electroerosión por hilo son igualmente adecuadas para el carburo. Las especificaciones clave son la resolución del control de descarga, la estabilidad de la tensión del cable y el número de pasadas de ajuste. La electroerosión por hilo de alta velocidad (HS-WEDM) utiliza un hilo alternativo y es rentable para el desbaste, pero su acabado superficial y precisión de las esquinas son limitados. La electroerosión por hilo de velocidad media (MS-WEDM) utiliza una trayectoria de hilo unidireccional, lo que reduce el desgaste del hilo y ofrece una mejor integridad de la superficie. Para el carburo, la diferencia es significativa: una máquina de velocidad media puede sostener ±0,005 mm en un inserto de matriz de carburo, mientras que una máquina de alta velocidad puede tener dificultades para sostener ±0,02 mm.
Comparación de tipos de máquinas para aplicaciones de electroerosión por hilo de carburo. | Tipo de máquina | Ruta del cable | Precisión típica | Acabado superficial | Mejor uso para el carburo |
| WEDM de alta velocidad (HS-WEDM) | Alambre de molibdeno alternativo | ±0,015–0,02 mm | Ra 2,5–3,2 µm | Desbaste, formas simples, piezas sensibles al coste |
| WEDM de velocidad media (MS-WEDM) | Cable unidireccional | ±0,005–0,01 mm | Ra 0,8–1,6 µm | Troqueles de precisión, punzones, acabados multicorte. |
| WEDM de cono grande | Unidireccional o alternativo | ±0,01–0,015 mm | Ra 1,6–2,5 µm | Moldes complejos con ángulos de salida, insertos de carburo |
Cuando compare una máquina de electroerosión por hilo CNC para trabajos de carburo, mire más allá de la precisión general. Pregunte sobre la energía mínima de descarga, la resolución del servocontrol y si la máquina puede ajustar automáticamente los parámetros para cada pasada de recorte. Una máquina con un marco rígido y compensación térmica mantendrá la precisión en cortes largos. Para secciones pesadas de carburo, un diámetro de alambre mayor (0,25 mm en lugar de 0,20 mm) puede mejorar el lavado y reducir la rotura del alambre, pero también aumenta el ancho de la ranura. La compensación debe evaluarse en relación con la geometría de la pieza.
Serie PS-C
WEDM de velocidad media para troqueles y punzones de carburo de precisión.
Serie DK-BC
Equilibrio WEDM de velocidad alta-media entre costo y precisión.
Serie DKD
Corte de cono grande para inserciones de moldes de carburo complejos.
Serie DK77
WEDM de alta velocidad para desbastar bloques de carburo de forma económica.
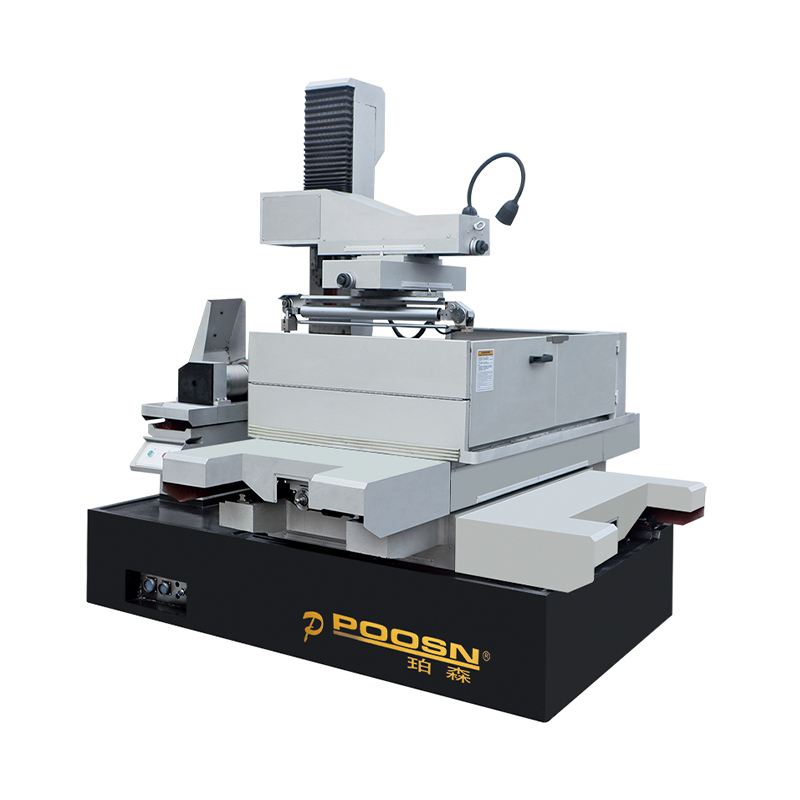
 Máquina de electroerosión por hilo CNC de alta velocidad DK-7745 (4 ejes, recorrido de 400 × 600 mm) DK-7745 Electroerosión por hilo de alta velocidad: un dispositivo diseñado específicamente para formas complejas y piezas de alta precisión, que ofrece un rendimiento de mecanizado preciso y confiable. Esta mac... Ver producto →
Conclusión clave: Para carburo, dé prioridad a un WEDM de velocidad media con capacidad de corte múltiple; Es mejor reservar las máquinas de alta velocidad para desbaste o funciones no críticas.
Selección de electrodos de alambre para carburo
El electrodo de alambre no es sólo un consumible; es parte de la receta del proceso. Para el carburo, el alambre debe resistir el desgaste y mantener una descarga estable. El alambre de latón simple es común en el acero, pero se desgasta rápidamente en el carburo porque el aglutinante de cobalto acelera la difusión. El alambre recubierto de zinc ofrece un mejor lavado y un menor desgaste, lo que lo convierte en una opción popular para el desbaste de carburo. Para las pasadas de acabado, un alambre recocido por difusión o un alambre compuesto con un núcleo con alto contenido de zinc puede brindar una superficie más fina y reducir el riesgo de lixiviación de cobalto.
El alambre de molibdeno es estándar en las máquinas WEDM de alta velocidad. Es fuerte y puede soportar alta tensión, pero produce una distancia de chispa más amplia y deja una superficie más rugosa. Si está utilizando una máquina de alta velocidad para desbaste de carburo, el alambre de molibdeno es aceptable. Sin embargo, para las dimensiones finales, cambie a una máquina de velocidad media con latón o alambre recubierto. La siguiente tabla resume las opciones de cables comunes.
Opciones de electrodos de alambre para electroerosión por hilo de carburo. | Tipo de cable | Rango de diámetro | Recubrimiento | Ventajas del carburo | Limitaciones |
| Latón liso | 0,20–0,30 mm | Ninguno | Bajo costo, bueno para el acero. | Alto desgaste en carburo, lavado deficiente. |
| Latón cincado | 0,20–0,30 mm | zinc | Mejor lavado, menor rotura de cables | Costo ligeramente mayor |
| Recocido por difusión | 0,20–0,25 mm | zinc-rich surface | Excelente acabado superficial, bajo desgaste. | Lo mejor solo para terminar pases |
| molibdeno | 0,18–0,25 mm | Ninguno | Alta resistencia a la tracción, reutilizable | Superficie más rugosa, corte más ancho |
| Compuesto (núcleo de acero) | 0,20–0,30 mm | Latón/zinc | Alta tensión, buena para piezas altas | superior cost, specific machine requirements |
Conclusión clave: Haga coincidir el alambre con la pasada: use alambre revestido o de molibdeno para el desbaste y alambre recocido por difusión para el acabado de carburo para minimizar el daño a la superficie.
Gráfico: Tasa de eliminación de carburo y acabado superficial por tipo de máquina
La relación entre la tasa de eliminación y el acabado superficial es el equilibrio central en la electroerosión por hilo de carburo. Un corte más rápido generalmente significa una mayor energía de descarga, lo que deja una capa refundida más gruesa. Un corte más lento con múltiples pasadas de recorte mejora la integridad de la superficie pero aumenta el tiempo del ciclo. Comprender este equilibrio le ayudará a elegir la máquina y la estrategia de proceso adecuadas. El siguiente cuadro compara tres categorías de máquinas comunes en dos dimensiones: tasa de eliminación relativa y acabado superficial alcanzable. Los valores están normalizados para una pieza de trabajo de carburo de tungsteno de 40 mm de espesor con un 12% de aglutinante de cobalto.
Tasa de eliminación relativa y acabado superficial por tipo de máquina
WEDM de alta velocidad (desbaste)
WEDM de velocidad media (multicorte)
WEDM de cono grande (complex shapes)
Un porcentaje más alto indica un mejor desempeño en relación con el mejor resultado en cada categoría. La tasa de eliminación y el acabado superficial están inversamente correlacionados en operaciones de una sola pasada.
El gráfico hace visible la compensación. WEDM de alta velocidad ofrece la tasa de eliminación más alta, alcanzando el 95 % del máximo normalizado, pero su acabado superficial ocupa el nivel más bajo con un 40 %. Esa combinación es aceptable para desbastar una pieza en bruto de carburo donde el rectificado o acabado posterior eliminará la capa dañada. El WEDM de velocidad media, por el contrario, pierde algo de velocidad (tasa de eliminación del 65%) pero logra una puntuación de acabado del 90%, lo que significa que puede producir un inserto de matriz de carburo que requiere poco o ningún pulido manual. WEDM de cono grande se ubica en el medio: 75 % de eliminación y 70 % de acabado, lo que refleja su capacidad para cortar características en ángulo sin sacrificar demasiada calidad de la superficie.
Para un taller de moldes que corta un inserto de carburo complejo con una inclinación de 15 grados, la máquina de cono grande puede ser la única opción práctica. El corte en ángulo debe completarse en una sola configuración y el acabado de la superficie debe ser lo suficientemente bueno como para evitar el corte manual. En ese caso, la puntuación de acabado del 70 % se traduce en aproximadamente Ra 1,8 µm, lo que es aceptable para muchos núcleos de moldes de inyección. Si el inserto requiere Ra 0,8 µm, el taller necesitaría realizar pasadas de recorte adicionales en una máquina de velocidad media, reduciendo efectivamente la tasa de eliminación al 50 % o menos.
El gráfico también resalta por qué la selección de máquinas no puede basarse en un solo número. Una máquina de alta velocidad con una tasa de eliminación del 95% podría terminar un corte de desbaste en 2 horas, pero si deja una capa refundida de 20 µm, la operación de acabado posterior podría tardar 6 horas. Una máquina de velocidad media puede tardar 3 horas en realizar el mismo corte de desbaste, pero la capa refundida es de sólo 8 µm, por lo que el acabado tarda 2 horas. El tiempo total del ciclo favorece la máquina de velocidad media y la integridad de la superficie del carburo es mejor. Este es el cálculo que realizan los fabricantes de herramientas experimentados antes de cotizar un trabajo de carburo.
Otra observación del gráfico es la brecha entre la tasa de eliminación y la puntuación final. Para WEDM de alta velocidad, la brecha es de 55 puntos porcentuales; para velocidad media, 25 puntos; para un cono grande, es de 5 puntos. Un espacio más pequeño significa que la máquina está más equilibrada, pero el equilibrio no siempre es el objetivo. Si la pieza es una simple placa de desgaste de carburo rectangular con tolerancias generosas, el gran espacio de la máquina de alta velocidad es irrelevante. Si la pieza es un punzón de precisión con una tolerancia de 0,005 mm, el espacio más pequeño de la máquina de velocidad media es esencial.
Finalmente, considere que los valores del gráfico están normalizados para una pieza de trabajo específica. Cambiar el grado de carburo (por ejemplo, de 12 % de cobalto a 6 % de cobalto) reducirá las puntuaciones de acabado porque el menor contenido de aglutinante hace que el material sea más quebradizo y propenso a microfisuras. Aumentar el espesor de la pieza de trabajo de 40 mm a 80 mm también reducirá las tasas de eliminación en general, pero la máquina de velocidad media puede conservar mejor su ventaja de acabado porque mantiene una tensión constante del alambre. Estas variables significan que el gráfico debe usarse como punto de partida, no como una especificación fija.
Conclusión clave: El gráfico confirma que WEDM de velocidad media ofrece el mejor equilibrio para el carburo, pero las máquinas de alta velocidad todavía tienen lugar para el desbaste cuando la integridad de la superficie no es el factor limitante.
Guía de selección y aplicaciones comunes de carburo
La electroerosión por hilo de carburo se utiliza en industrias donde la resistencia al desgaste y la precisión son fundamentales. Las aplicaciones más comunes incluyen matrices de estampado, herramientas de punzonado, matrices de embutición, placas de desgaste e inserciones de moldes de inyección. En cada caso, la pieza de carburo debe cortarse hasta obtener su forma final después de la sinterización y el rectificado, y la electroerosión por hilo es a menudo el único proceso que puede producir la geometría requerida sin provocar grietas. Por ejemplo, una matriz de estampado progresivo para conectores eléctricos utiliza insertos de carburo con perfiles complejos; La electroerosión por hilo corta el perfil y los ángulos de relieve en una sola configuración.
Al seleccionar una electroerosión por hilo para carburo, comience con la envolvente y la tolerancia de la pieza. Si la pieza mide más de 300 mm × 400 mm, necesitará una máquina con una mesa de trabajo más grande y un marco estable. Si la tolerancia es inferior a ±0,01 mm, dé prioridad a un WEDM de velocidad media con control de circuito cerrado y compensación térmica. Si la pieza incluye conos mayores a 15 grados, es necesaria una máquina de conos grandes. La siguiente tabla resume la lógica de selección.
Guía de selección de electroerosión por hilo de carburo según requisitos de aplicación. | Requisito de solicitud | Tipo de máquina recomendado | Especificación clave | Cable típico |
| Desbaste de grandes bloques de carburo | WEDM de alta velocidad | Alta tasa de remoción, gran mesa de trabajo | molibdeno 0.20 mm |
| Troqueles y punzones de precisión | WEDM de velocidad media | Multicorte, precisión de ±0,005 mm | Latón cincado 0.25 mm |
| Moldes complejos con calado. | WEDM de cono grande | Conicidad de hasta 30°, tensión estable | Recocido por difusión 0.25 mm |
| Inserciones pequeñas y delicadas | WEDM de velocidad media | Baja energía de descarga, acabado fino. | Recocido por difusión 0.20 mm |
| Producción de alto volumen | WEDM de velocidad media | Enhebrado automático de cables, AWC confiable | Alambre compuesto 0,30 mm |
Más allá de la máquina, considere el costo total del proceso. El carburo es caro y una pieza desechada puede costar cientos o miles de dólares. Esto hace que la confiabilidad de la máquina de electroerosión por hilo sea crítica. Una máquina con un sistema automático de enhebrado de cables reduce el riesgo de error humano, pero añade complejidad. Para un taller que corta carburo a diario, la inversión está justificada. Para un taller que corta carburo ocasionalmente, una máquina más simple con roscado manual puede ser suficiente. La decisión debe basarse en el volumen anual de trabajo de carburo y el valor de las piezas que se cortan.
 Máquina de electroerosión por corte de alambre cónico grande CNC DK45D para mecanizado de moldes de precisión Electroerosionadora por hilo de cono grande serie DK45D: diseñada específicamente para tareas de corte de cono grande y alta precisión, esta serie es ideal para mecanizado de precisión que requiere importantes... Ver producto →
Conclusión clave: Haga coincidir la máquina con los requisitos de envolvente, tolerancia y conicidad de la pieza; En el caso del carburo, la precisión y la integridad de la superficie suelen pesar más que la velocidad pura.
Consejos de mantenimiento y operación para electroerosión por hilo de carburo
El corte de carburo ejerce una presión adicional sobre el sistema de electroerosión por hilo, por lo que los intervalos de mantenimiento deben ser más cortos que para el trabajo con acero. El agua dieléctrica debe mantenerse limpia: los iones de cobalto y tungsteno se acumulan rápidamente y si la conductividad supera los 15 µS/cm, la estabilidad de la descarga se ve afectada. Verifique la resina desionizadora y los filtros cada 100 horas de corte de carburo, o con más frecuencia si la máquina funciona continuamente. La temperatura del agua debe controlarse dentro de ±1°C para evitar la distorsión térmica de la pieza de trabajo.
Las guías de alambre y las zapatas de contacto se desgastan más rápidamente con el carburo porque los residuos abrasivos entran en la ruta de lavado. Inspeccione las guías cada 200 horas y reemplácelas si el diámetro del cable cambia más de 0,01 mm. La tensión del cable debe mantenerse en el extremo superior del rango de la máquina, pero no tan alta como para que el cable se rompa. Para un alambre recubierto de 0,25 mm, una tensión típica de 12 a 15 N en una máquina de velocidad media. En una máquina de alta velocidad con alambre de molibdeno, la tensión suele ser de 8 a 12 N.
Desde el punto de vista operativo, la regla más importante es no saltarse nunca las pasadas de recorte. Una pieza de carburo que parece aceptable después de un corte preliminar a menudo fallará en servicio porque la capa refundida contiene microfisuras. Realice al menos dos pasadas de recorte y, para troqueles críticos, realice cuatro. La primera pasada de recorte elimina de 20 a 30 µm, la segunda elimina de 10 a 15 µm y las pasadas finales eliminan 5 µm o menos. Mantenga la presión de lavado moderada durante las pasadas de corte para evitar la vibración del cable. Si la máquina lo permite, utilice una velocidad de alambre más baja para la pasada final para reducir las marcas de alambre.
Finalmente, documente los parámetros para cada grado de carburo y geometría de pieza. Los grados de carburo de diferentes proveedores pueden comportarse de manera diferente y una receta que funciona para un lote puede no funcionar para otro. Mantenga un registro de la energía de descarga, la frecuencia del pulso, la velocidad del cable y la presión de lavado. Con el tiempo, este registro se convierte en una valiosa base de conocimientos que reduce el tiempo de configuración y la tasa de desechos.
Conclusión clave: El carburo exige ciclos de mantenimiento más cortos y una estricta disciplina de cortes múltiples; escatimar en pasadas de acabado es la forma más rápida de desechar una pieza costosa.
Preguntas frecuentes: Electroerosión por hilo para carburo
¿Puede la electroerosión por hilo cortar carburo de tungsteno? Sí. El carburo de tungsteno es conductor de electricidad, por lo que la electroerosión por hilo puede cortarlo. Sin embargo, el proceso requiere menor energía de descarga y múltiples pasadas de recorte porque el aglutinante de cobalto puede erosionarse selectivamente. Sin los parámetros adecuados, el corte puede producir microfisuras y una superficie rugosa. |
¿Qué máquina de electroerosión por hilo es mejor para carburo? Generalmente es mejor una máquina de electroerosión por hilo de velocidad media (MS-WEDM) con capacidad de corte múltiple. Mantiene una tensión constante del alambre y ofrece un acabado superficial fino. WEDM de alta velocidad se puede utilizar para desbaste, pero no es adecuado para dimensiones finales en carburo. |
¿Cuántas pasadas de recorte se necesitan para el carburo? Al menos dos pasadas de recorte y hasta cuatro para troqueles de precisión. Cada pasada elimina progresivamente menos material: 20–30 µm, 10–15 µm y 5 µm o menos. Las pasadas de recorte eliminan la capa refundida y mejoran la integridad de la superficie. |
¿Qué alambre es mejor para cortar carburo? Latón cincado wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
¿Cómo evito microfisuras en la superficie del carburo? Utilice baja energía de descarga, mantenga limpio el dieléctrico y nunca se salte pasadas de ajuste. Además, mantenga una tensión de alambre estable y una presión de lavado moderada. Si aún aparecen microfisuras, reduzca la duración del pulso y aumente el intervalo del pulso. |
¿Puede un fabricante chino de electroerosión por hilo suministrar máquinas para trabajos de carburo? Sí. Muchos fabricantes de electroerosión por hilo de China, incluido Taizhou Xinchengyang, producen máquinas de velocidad media y de cono grande que son adecuadas para carburo. La clave es verificar la capacidad de corte múltiple, la estabilidad térmica y el soporte posventa de la máquina antes de comprarla. |
Conclusión clave: Las respuestas a las preguntas frecuentes confirman que la electroerosión por hilo de carburo es un proceso maduro, pero requiere la máquina, el alambre y la estrategia de corte múltiple adecuados para evitar fallas costosas.
Dónde conseguir máquinas de electroerosión por hilo para carburo
Si está evaluando una máquina de electroerosión por hilo para la producción de carburo, el camino más confiable es trabajar directamente con un fabricante que comprenda el material. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd fabrica máquinas de electroerosión por hilo desde 1999, y la marca POOSN se estableció en 2003. La empresa ofrece cuatro líneas de productos que cubren corte de alta, media y gran conicidad, todas las cuales pueden configurarse para trabajos con carburo. Las máquinas de velocidad media de la serie PS-C son particularmente adecuadas para matrices de carburo de precisión, mientras que la serie de alta velocidad DK77 maneja el desbaste de manera económica. La serie DKD de cono grande aborda inserciones de moldes complejas con características en ángulo.
Como fabricante de electroerosión por hilo en China, la empresa exporta al sudeste asiático, Asia occidental, Europa y América, y ofrece soporte en inglés, ruso y árabe. La fábrica se centra en un suministro estable, configuraciones personalizadas y un servicio receptivo. Para los compradores que necesitan una máquina de corte por hilo de carburo EDM confiable, el proceso de selección debe incluir una revisión del sistema de control de descarga de la máquina, la disponibilidad de firmware de corte múltiple y la experiencia del fabricante con materiales duros.
Conclusión clave: Abastecerse de un fabricante experimentado de electroerosión por hilo en China le brinda acceso a máquinas comprobadas de velocidad media y cono grande que se pueden adaptar a la producción de carburo.