Inicio / Noticias / Noticias de la industria / Electroerosión por hilo para el sector aeroespacial: guía de corte de precisión para componentes críticos
Electroerosión por hilo para el sector aeroespacial: guía de corte de precisión para componentes críticos
Inicio / Noticias / Noticias de la industria / Electroerosión por hilo para el sector aeroespacial: guía de corte de precisión para componentes críticos
Electroerosión por hilo para el sector aeroespacial: guía de corte de precisión para componentes críticos
2026-09-15
Su taller recibe un lote de placas de bloqueo de palas de turbina Inconel 718, una pila de sellos cortafuegos de titanio y un juego de insertos D2 endurecidos para una matriz de forja de tren de aterrizaje. El dibujo requiere tolerancias de perfil en el rango de ±0,005 mm, un acabado superficial mejor que Ra 0,8 μm y una capa refundida libre de microfisuras. El cronograma de producción te da siete días.
Requisitos como estos son la razón por la que la electroerosión por hilo ocupa un lugar tan estable en la fabricación aeroespacial. La electroerosión por hilo, también escrita por corte por hilo o WEDM, elimina material con descargas eléctricas controladas en un fluido dieléctrico, por lo que la dureza y tenacidad de la pieza de trabajo no limitan el proceso de la misma manera que limitan el fresado o el rectificado. Los materiales que son difíciles o imposibles de cortar con una herramienta de borde aún se pueden cortar hasta obtener un perfil terminado. Los talleres aeroespaciales han confiado en el proceso durante décadas para ranuras de abeto, funciones de enfriamiento, soportes de precisión, anillos de sellado y carcasas de paredes delgadas, donde las rebabas, la deflexión de las herramientas y las quemaduras por rectificado no son aceptables.
Esta guía cubre cómo se comporta el proceso en materiales aeroespaciales, dónde se encuentran los límites prácticos de tolerancia, acabado superficial e integridad de la superficie, qué clase de máquina vale la pena considerar para una familia de piezas determinada y qué verificar antes de realizar un pedido, incluida una prueba de corte en su propio material.
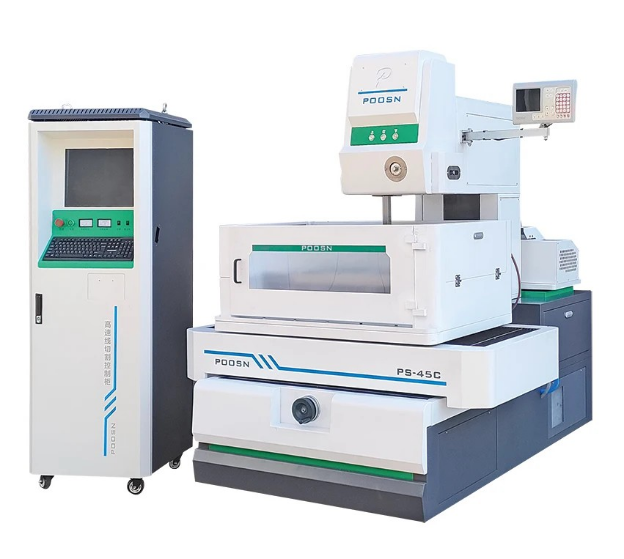
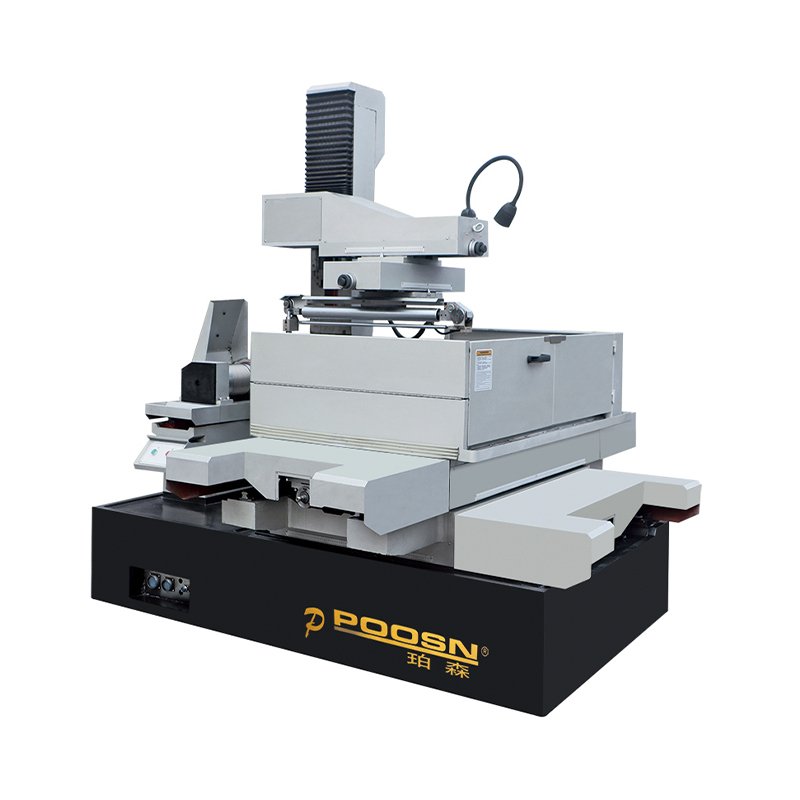
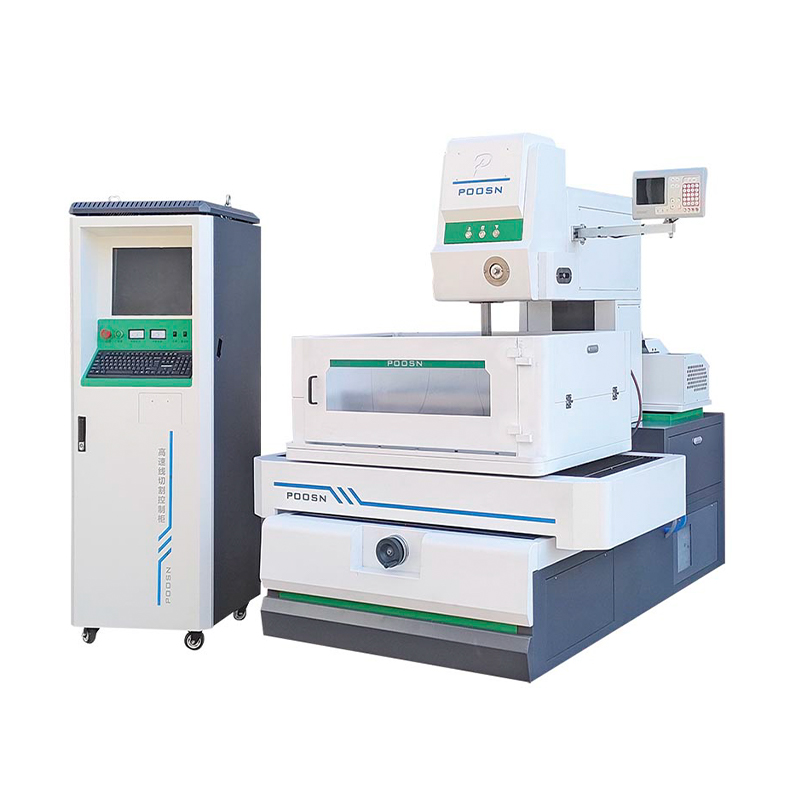
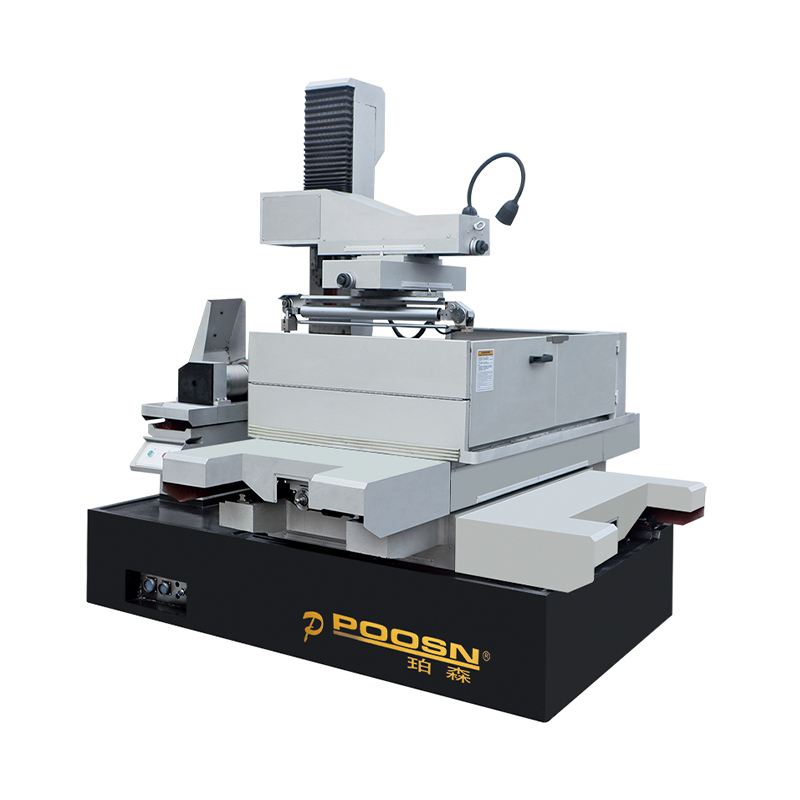
Máquina de electroerosión por hilo de velocidad media serie POOSN PSC: corte de múltiples pasadas para componentes y herramientas de precisión.
Conclusión clave: Vale la pena evaluar la electroerosión por hilo siempre que se deba cumplir la dureza, la tolerancia estricta y la integridad de la superficie en la misma pieza. El resto de esta guía analiza el comportamiento del material, los límites de tolerancia y acabado, la selección de la máquina y lo que se debe comprobar antes de realizar el pedido.
Por qué se utiliza la electroerosión por hilo para componentes aeroespaciales
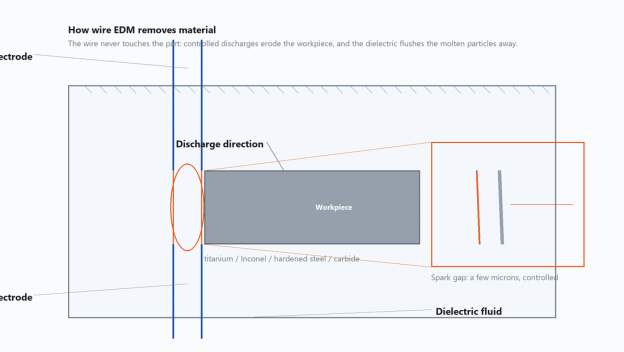
La electroerosión por hilo genera cada descarga entre un electrodo de alambre delgado energizado y la pieza de trabajo, con la zona de corte sumergida (o bañada por) fluido dieléctrico. El cable nunca toca la pieza, la vía de chispa se mantiene dentro de unas pocas micras y el dieléctrico se lleva las partículas fundidas. Debido a que la fuerza de corte es esencialmente cero, las paredes delgadas no se doblan, las características delicadas no se rasgan y no hay ninguna herramienta de borde que pueda astillarse o romperse. Esto es lo que hace que una máquina de electroerosión por hilo CNC sea una opción natural para piezas que de otro modo se distorsionarían bajo carga mecánica.
Cuatro características son las más importantes en el trabajo aeroespacial:
La dureza del material no es una barrera. En la misma máquina se pueden cortar un inserto de acero para herramientas completamente endurecido, una carcasa de Inconel fundida y una almohadilla de desgaste de carburo sinterizado; lo que cambia es la velocidad de avance alcanzable, no la viabilidad.
La zona afectada por el calor es delgada. Debido a que cada descarga dura sólo microsegundos y el dieléctrico apaga la superficie inmediatamente, la capa afectada es mucho más delgada que con el corte por láser o plasma.
No hay rebabas mecánicas. La capa refundida es uniforme a lo largo del contorno y se puede controlar con una pasada de recorte en lugar de terminarla a mano.
El corte de pilas es práctico. Se pueden unir varias láminas delgadas y cortarlas como una sola pila, lo que aumenta la productividad de las placas de sellado y las cuñas.
Para cada pieza nueva, la planificación de la producción aeroespacial realiza una comparación de proceso y fabricación. La comparación más común es la electroerosión por hilo con el fresado CNC, el corte por láser y el chorro de agua abrasivo para la misma geometría.
Cómo elimina el material la electroerosión por hilo: el electrodo de alambre nunca toca la pieza de trabajo y el dieléctrico se lleva las partículas fundidas.
Conclusión clave: La electroerosión por hilo se elige para el sector aeroespacial cuando la prioridad es una fuerza de corte cero, una zona delgada afectada por el calor, un borde sin rebabas y la capacidad de apilar piezas delgadas en una sola configuración.
Materialeseses aeroespaciales adecuados para electroerosión por hilo
La fabricación aeroespacial utiliza una familia reducida de aleaciones de alto rendimiento, y la mayoría de ellas son difíciles de mecanizar por medios convencionales: aleaciones de titanio, superaleaciones a base de níquel, aceros de alta resistencia, materiales de carburo para herramientas y aleaciones de aluminio para estructuras de aviones. Cada grupo se comporta de manera diferente en el espacio de electroerosión y esas diferencias afectan la velocidad de alimentación, la tensión del alambre y los ajustes de lavado. Una máquina de electroerosión para corte de metales no depende de un filo, por lo que la dureza no la bloquea, pero la conductividad térmica, el punto de fusión y la forma en que el material se vuelve a solidificar aún dan forma al resultado.
La siguiente tabla resume cómo estos materiales suelen responder en equipos WEDM de velocidad media y alta utilizando un electrodo de alambre de molibdeno y parámetros de corte estándar.
Comportamiento típico de materiales aeroespaciales comunes en electroerosión por hilo.
Material
Uso aeroespacial
Condición típica
Comportamiento en el corte
Aleación de titanio Ti-6Al-4V
Soportes de fuselaje, sellos cortafuegos, sujetadores.
Recocido o tratado térmicamente, HRC 30-36
Corta limpiamente a velocidad moderada; buen acabado con multicorte; El enjuague es importante para eliminar las partículas de titanio.
Superaleación a base de níquel Inconel 718
Discos de turbina, carcasas, sellos.
Solución tratada y envejecida, HRC 36-44
Más lento que el acero; una densidad de corriente más baja ayuda a evitar microfisuras; utilice pasadas separadas para controlar la capa refundida.
Acero para herramientas endurecido (D2, H13)
Matrices de forja, herramientas de corte, inserciones de moldes
Endurecido a HRC 52-62
Corte rápido y excelente acabado; La dureza no reduce la velocidad de avance.
Carburo de tungsteno
Herramientas de corte, pastillas de desgaste, calibres.
Sinterizado, muy duro
Lento; requiere poca energía para evitar grietas; El cable fino y la baja potencia dan la mejor ventaja.
Aluminio 7075-T6
Largueros, soportes y prototipos de fuselajes.
CDH 20-24
Corte más rápido; refundición baja; Adecuado para piezas apiladas.
Acero de baja aleación 4340
Componentes del tren de aterrizaje
Endurecido, HRC 40-50
Buena velocidad de corte; acabado consistente; El lavado estándar funciona bien.
La velocidad relativa de desbaste es importante para la planificación de la producción. La siguiente clasificación es cualitativa y se proporciona como una guía de planificación, no como valores medidos; el resultado real depende de la altura de la pieza de trabajo, el diámetro del alambre, las condiciones de lavado y la configuración del generador.
Velocidad relativa de desbaste de materiales aeroespaciales comunes en electroerosión por hilo
Material
Velocidad relativa de corte inicial
Razón principal
Aluminio 7075-T6
Más rápido
Alta conductividad térmica, bajo punto de fusión, lavado limpio
Acero de baja aleación 4340
Rápido
El acero disipa el calor y limpia limpiamente
Acero para herramientas endurecido (D2, H13)
Rápido
La dureza no reduce la velocidad de alimentación, pero el lodo debe lavarse
Ti-6Al-4V
moderado
La baja conductividad térmica concentra el calor en el espacio, por lo que el avance debe ser moderado para evitar la rotura del cable.
Inconel 718
Lento
Alta temperatura de fusión combinada con baja conductividad térmica.
Carburo de tungsteno
Lentoest
Se requiere poca energía para evitar microfisuras en el borde
Esta clasificación tiene consecuencias prácticas. Un trabajo en aluminio puede realizarse varias veces más rápido que un trabajo equivalente en carburo. Las mismas diferencias influyen en la selección de la máquina: un taller que corta principalmente superaleaciones se beneficia de un control de pulso fino y un mecanismo de alimentación robusto, mientras que un taller que corta aluminio y acero puede utilizar máquinas más simples con un mayor rendimiento. También explica por qué las estrategias de corte múltiple son estándar en el sector aeroespacial: el primer corte establece la forma y una o dos pasadas de corte mejoran el acabado y eliminan la mayor parte de la capa refundida. En piezas de titanio e Inconel, esas pasadas de ajuste suelen marcar la diferencia entre una pieza rechazada y una aprobada.
Cuatro notas prácticas antes de parametrizar:
El polvo de titanio del corte es abrasivo; filtre el dieléctrico con cuidado y cambie el medio filtrante según lo programado.
Las superaleaciones a base de níquel pueden endurecerse si el corte se detiene; Mantenga estable la presión de lavado y observe el voltaje del espacio.
El carburo se debe cortar con un alambre nuevo o casi nuevo para evitar el ahusamiento causado por el desgaste del alambre.
Para piezas de aluminio apiladas, agregue una lámina superior de sacrificio para proteger la primera capa contra daños por entrada de cables.
Conclusión clave: Haga coincidir sus parámetros con la familia de aleaciones en lugar de con una única configuración genérica; Las superaleaciones de titanio y níquel necesitan energía controlada y pasadas de corte disciplinadas, mientras que el acero y el aluminio recompensan velocidades de avance más altas.
Electroerosión por hilo frente a fresado CNC, corte por láser y chorro de agua
Comparación de electroerosión por hilo con procesos de corte térmico y convencional para piezas aeroespaciales representativas
Criterio
Electroerosión por hilo
Fresado CNC
Corte por láser
Chorro de agua abrasivo
Formación de rebabas
Ninguno
Común en los bordes
Escoria menor
Ninguno
Desgaste de herramientas
Cable consumido; sin desgaste fijo de herramientas
Importante en aleaciones duras
La óptica se degrada
Desgaste de la boquilla
Zona afectada por el calor
Capa delgada refundida
mínimo
ZAT grande
Ninguno
material endurecido
Excelente
De pobre a regular
bueno
bueno
Integridad de pared delgada
Excelente
Riesgo de desviación
Distorsión por calor
Riesgo de presión de agua
corte de pila
si
Rara vez
si, but HAZ between layers
si, but edges flare
Costo de herramientas
Bajo
Alto para materiales duros
moderado
moderado
La lectura importante de esta tabla no es que la electroerosión por hilo gane en todas las líneas. El fresado suele ser más rápido para bolsas grandes de material blando y se prefiere el chorro de agua para placas muy gruesas donde el acabado de la superficie no es crítico. La electroerosión por hilo funciona mejor cuando la pieza es delgada, intrincada, está hecha de material endurecido o está cortada en una pila donde la calidad de los bordes debe ser idéntica en muchas capas.
En la práctica, las piezas aeroespaciales se producen frecuentemente mediante procesos combinados. Se puede fresar un componente para eliminar el material a granel, tratarlo térmicamente y luego cortarlo con alambre hasta darle la forma final. Esta ruta híbrida acorta el tiempo del ciclo y preserva la precisión de las características que dependen de la dureza. Debido a que el proceso se ejecuta sin supervisión después de la primera configuración, un operador puede supervisar varias máquinas durante las horas de menor actividad, lo que mejora la utilización de la máquina.
Conclusión clave: La electroerosión por hilo es la opción correcta para piezas delgadas, intrincadas, endurecidas o cortadas en pilas; El fresado y el chorro de agua siguen siendo mejores opciones para la eliminación de grandes cantidades de material blando o placas gruesas donde el acabado no es crítico.
Tolerancias, acabado superficial e integridad de la superficie
Los dibujos aeroespaciales controlan tres características relacionadas con la superficie: precisión dimensional, rugosidad de la superficie e integridad metalúrgica. La electroerosión por hilo los aborda principalmente a través del número de pasadas. La primera pasada es el corte preliminar; Cada pasada siguiente se ejecuta con menor energía con un desplazamiento, mejora el acabado y elimina la mayor parte de la capa refundida. El sistema de control mantiene la misma ruta del cable en cada pasada, por lo que lo que cambia entre pasadas es la energía del pulso, el desplazamiento y la velocidad de alimentación.
Estrategia típica de pasadas múltiples en piezas de electroerosión por hilo aeroespacial
Pase
Propósito
Lo que mejora
1er pase
Eliminación rápida de material: establezca la forma
Geometría; capa refundida presente
2do pase
Semiacabado
Elimina la mayor parte de la capa refundida; reduce la ondulación
3er pase
terminar
Dimensión final y rugosidad de muchas piezas de vuelo.
4to pase (opcional)
Ultra-acabado
Caras de sellado y bordes críticos para la fatiga
La cantidad de pasadas que necesita una pieza determinada y el acabado que se puede lograr depende de la máquina, el material, la rigidez de la pieza de trabajo y la configuración del generador. Por eso, una prueba de corte en su propia pieza es la forma práctica de confirmarlo. Como referencia, la línea base de la serie publicada por POOSN es una precisión de mecanizado de 0,02 mm, hasta ±0,012 mm en la última iteración, con una rugosidad de la superficie de hasta Ra ≤ 1,2 μm.
La integridad de la superficie es el factor que separa la electroerosión por hilo aeroespacial del corte por hilo en general. La capa refundida, la capa blanca, es una película delgada resolidificada que queda en el borde cortado después de una pasada aproximada. En la práctica industrial, a menudo se informa que un corte preliminar deja una capa blanca del orden de 15 a 30 μm dependiendo de la energía del pulso; un corte de acabado generalmente lo lleva por debajo de aproximadamente 5 μm, y un acabado fino vuelve a bajarlo. Si esa capa contiene microfisuras, puede convertirse en un sitio de inicio de fatiga en un disco de turbina o en un soporte estructural. La consecuencia práctica es la misma independientemente de la cifra exacta: una pieza aeroespacial certificada normalmente debe tener al menos una pasada de recorte después del corte preliminar, y el límite aceptable de capa blanca debe definirse en la orden de compra o en el dibujo.
Los compradores deben solicitar una evaluación metalúrgica cuando se califica un nuevo proceso o material. La práctica estándar es seccionar la pieza, pulir y grabar la sección transversal, examinar el borde bajo un microscopio y registrar el resultado. La evaluación pasa a formar parte del informe de inspección del primer artículo y se conserva durante la vigencia del programa.
El corte cónico tiene su propio efecto sobre la integridad de la superficie. Cuando el cable corre en ángulo, la trayectoria de descarga es más larga en un lado, lo que cambia el acabado local y puede dejar un borde más opaco en el radio interior. Las máquinas diseñadas para ángulos cónicos grandes reducen esto al mantener las guías de alambre cerca de la pieza de trabajo y mantener un enjuague constante en ambos lados, un detalle importante para superficies de sellado en ángulo y características similares. Cuando la pieza requiere un ángulo de conicidad grande, es posible que se requiera una máquina WEDM de conicidad grande; en las máquinas estándar la capacidad de conicidad es mucho menor.
Conclusión clave: Planifique cada trabajo de electroerosión por hilo aeroespacial con al menos una pasada de corte después del corte preliminar, defina el límite aceptable de capa blanca en el dibujo o en la orden de compra, y confirme la tolerancia alcanzable y finalice con una prueba de corte por su cuenta.
Cómo elegir una máquina de electroerosión por hilo para el sector aeroespacial
Tres clases de máquinas de electroerosión por hilo son comunes en el trabajo aeroespacial: electroerosión por hilo de alta velocidad, electroerosión por hilo de velocidad media y electroerosión por hilo de cono grande. Una máquina de velocidad media a menudo se considera una opción adecuada para hardware de vuelo que requiere tolerancias estrictas y un acabado superficial controlado, porque equilibra la precisión, el acabado y el costo operativo. Las máquinas de alta velocidad siguen siendo útiles para desbaste, preparación de herramientas y creación de prototipos de menor costo. Las máquinas de cono grande se utilizan cuando la geometría misma exige un ángulo pronunciado. Debido a que la elección correcta depende de la combinación de piezas, la selección debe comenzar a partir del trabajo y no de una única cifra de especificación.
Comience con el sobre de trabajo. Las piezas aeroespaciales pueden ser sorprendentemente grandes (un elemento de estructura de titanio, por ejemplo, puede medir más de un metro de ancho), pero la mayoría de las piezas de precisión caben cómodamente en un sobre de tamaño mediano. La siguiente lista de verificación es la que recomendamos utilizar al comparar cotizaciones:
Enumere cada familia de piezas con su tamaño de envolvente, material, ángulo cónico y acabado requerido.
Calcula los metros cortados al mes para decidir entre una máquina o dos.
Confirme que la máquina pueda funcionar sin supervisión, incluido el enhebrado automático confiable del alambre.
Solicite una prueba de corte de su material y geometría reales antes de realizar el pedido.
Comparar el programa de formación y el tiempo de respuesta de repuestos entre proveedores.
Más allá de la clase de máquina, la configuración importa: un servoeje de alta precisión con retroalimentación de escala de vidrio, control automático de tensión del cable, una unidad de enfriamiento dieléctrico para estabilidad térmica y un sistema de filtro de fácil mantenimiento. Muchos compradores también solicitan una biblioteca de parámetros almacenados organizados por material, para que los operadores no tengan que reconstruir la configuración para cada nueva aleación. Una electroerosión por hilo de alta precisión no es un número de pieza; es una combinación de alineación mecánica, control de calidad y la capacidad del operador para leer las condiciones de separación.
Conclusión clave: Elija la clase de máquina de su combinación de piezas y envolvente de trabajo, no de una única cifra de especificaciones, y verifique los detalles de configuración (retroalimentación de servo, control de tensión de alambre, filtración y una biblioteca de parámetros de materiales) que deciden la precisión en el mundo real.