Inicio / Noticias / Noticias de la industria / Electroerosión por hilo para piezas de automóviles: tolerancias, elección de máquina, guía de proveedores
Electroerosión por hilo para piezas de automóviles: tolerancias, elección de máquina, guía de proveedores
Inicio / Noticias / Noticias de la industria / Electroerosión por hilo para piezas de automóviles: tolerancias, elección de máquina, guía de proveedores
Electroerosión por hilo para piezas de automóviles: tolerancias, elección de máquina, guía de proveedores
2026-09-21
Considere un trabajo típico. Un proveedor de frenos de nivel 1 necesita 240 insertos D2 endurecidos, cada uno con una ranura de sellado de 0,6 mm que debe mantener una tolerancia de ancho ajustada y mantenerla después de endurecerse a 60 HRC. Una vez que los espacios en blanco se endurecen, la celda de fresado que corta los prototipos ya no puede sostener la ranura, y el rectificado necesita una rueda de forma personalizada más un dispositivo de tres semanas. Esa nota en la esquina de un dibujo es lo que mueve un trabajo a una máquina de electroerosión por hilo.
Esta guía está dirigida a las personas que toman esa decisión: gerentes de salas de herramientas, ingenieros de procesos y equipos de compras que evalúan la electroerosión por hilo para herramientas automotrices: insertos de troqueles de estampado, punzones, insertos de moldes, herramientas de corte de carburo y troqueles de laminación EV. Cubre dónde encaja el proceso, qué tolerancia puede mantener, en qué se diferencian las clases de máquinas y qué verificar antes de realizar un pedido.
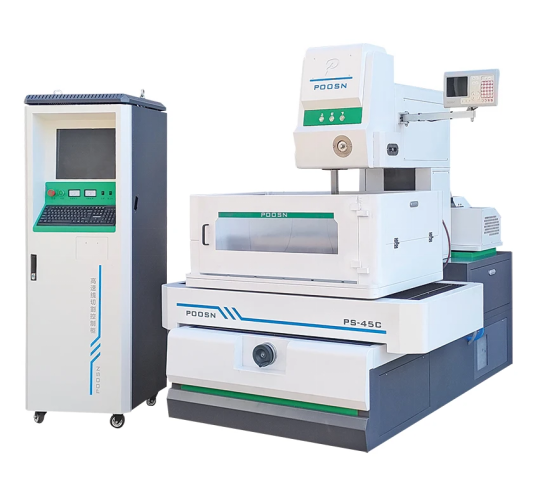
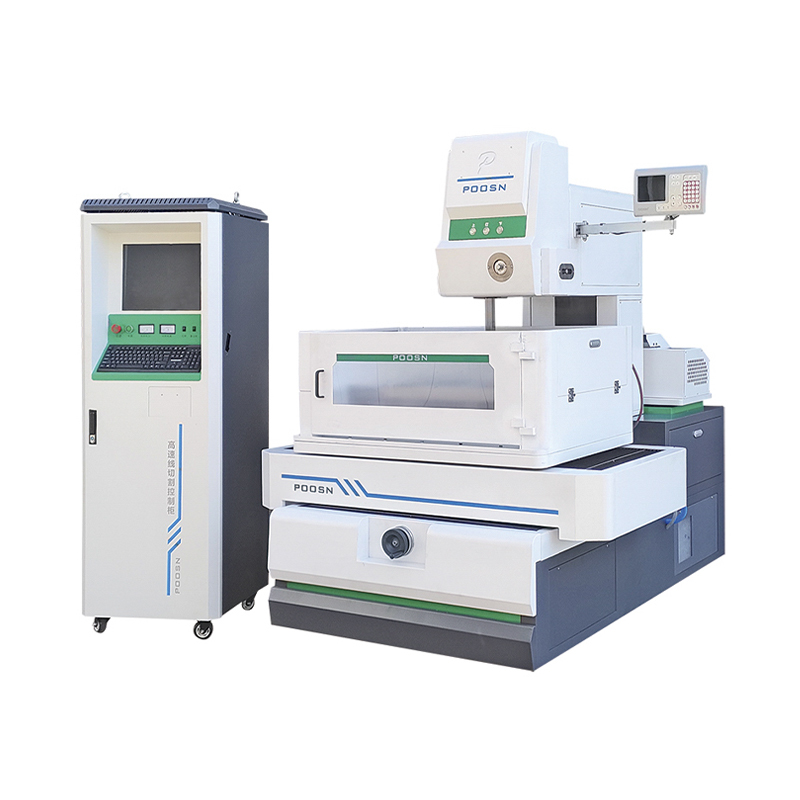
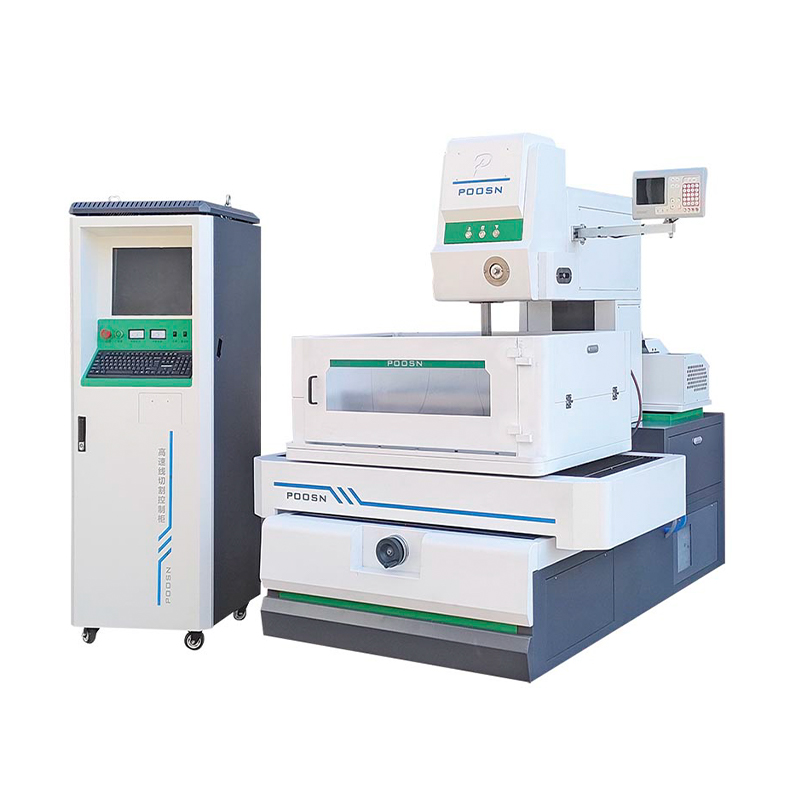
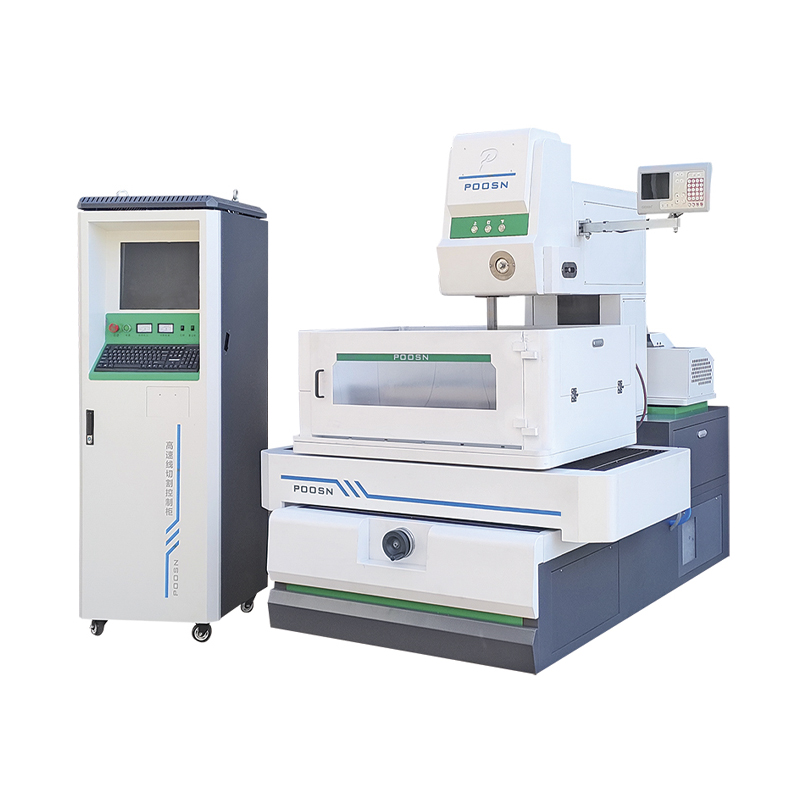
Máquina de electroerosión por hilo de velocidad media de la serie POOSN PSC con su gabinete de control CNC: corte de múltiples pasadas para herramientas de precisión e insertos endurecidos.
La electroerosión por hilo, también escrita por corte por hilo o WEDM, elimina material con descargas eléctricas controladas entre un electrodo de alambre delgado y la pieza de trabajo, sumergido o enjuagado en agua desionizada. Debido a que el alambre nunca toca la pieza, la dureza, el espesor de la pared y el tamaño de la característica dejan de ser barreras: el acero endurecido y el carburo que ningún filo puede mecanizar se cortan al tamaño final en una sola configuración, sin fuerza de corte ni rebabas mecánicas.
La cuestión de ingeniería no es si una máquina de electroerosión por hilo puede fabricar la pieza. Generalmente puede ser así. La pregunta es qué clase de máquina, qué área de trabajo y qué capacidad de conicidad necesita realmente el trabajo; y comprar una capacidad que el taller nunca utilizará es la forma más común de equivocarse en esta compra.
Por qué se utiliza la electroerosión por hilo para herramientas automotrices
Cuatro limitaciones empujan a las herramientas automotrices hacia WEDM y, por lo general, aparecen juntas en lugar de una a la vez.
Dureza después del tratamiento térmico. Los insertos y punzones están completamente endurecidos, carburizados (normalmente con una profundidad de caja de 0,6 a 1,2 mm) o hechos de carburo cementado, porque deben sobrevivir a cientos de miles de golpes. WEDM elimina el material mediante erosión por chispas en lugar de con un filo, por lo que un inserto endurecido D2 o SKD11 se puede terminar a medida después del endurecimiento, sin el riesgo de distorsión que conlleva el rectificado final de una pieza endurecida.
Tamaño de la característica por debajo del radio de corte. Una ranura de sellado de 0,6 mm tiene un radio de esquina que ninguna fresa práctica puede producir, y la misma pared detiene una ranura de inyector de 0,4 mm o una esquina interna cuadrada. El cable es la herramienta: no hay un radio de esquina de la herramienta que compensar ni un radio interno mínimo más allá del radio del cable más la distancia entre chispas.
Sin fuerza de corte. Las carcasas de pared delgada, las nervaduras de 0,8 mm sobre un soporte estructural y los núcleos largos y delgados se deforman bajo las cargas de fresado. WEDM prácticamente no aplica fuerza mecánica, por lo que se puede cortar una pared de 0,5 mm sin soporte y sin recuperación elástica.
Frecuencia de revisión. Un troquel de estampado se puede modificar varias veces en un programa de vehículo a medida que llegan los lavados de cara, las variantes de acabado y las especificaciones regionales. En WEDM, se trata de una edición de programa en lugar de un nuevo electrodo, accesorio o herramienta de forma, lo que en trabajos de volumen bajo a medio a menudo supera la velocidad de corte más lenta.
Regla general: si la pieza es conductora, tiene una dureza superior a 45 HRC y tiene una característica de menos de 1 mm o una pared de menos de 1,5 mm, la electroerosión por hilo pertenece a la ruta del proceso desde el principio, no se agrega como operación de rescate después de que falla el fresado.
Piezas, matrices y herramientas automotrices comunes cortadas por electroerosión por hilo
Estas son las aplicaciones que realmente llegan a la máquina. El patrón es consistente: la pieza está endurecida, delgada o bloqueada geométricamente para un cortador convencional.
Sólo valores de referencia típicos. Los resultados reales dependen de la configuración de la máquina, el material y el espesor de la pieza de trabajo, los parámetros de corte, el número de pasadas, las condiciones térmicas y el método de inspección. Estas cifras no son un valor garantizado para ninguna máquina y no deben cotizarse como tolerancia contractual.
Categoría de pieza
Material típico
Tolerancia de referencia típica
Razón por la que se especifica WEDM
Insertos, punzones y extractores de troqueles de estampación
D2, SKD11, Cr12MoV, carburo
0,003–0,008 milímetros
Cortar después del endurecimiento; sin distorsión de molienda
Insertos de moldeo por inyección y fundición a presión
H13, 8407, S136
0,005–0,010 mm
Costillas profundas y estrechas y paredes perfiladas.
Horquillas de cambio y herramientas sincronizadoras
20MnCr5, SCM415
0,008–0,012 mm
Superficies carburadas más características angulares estrechas.
Ranuras de junta de pinza de freno
Hierro fundido, aleación de aluminio.
0,008–0,015 mm
Ancho de ranura por debajo del radio del cortador
Asientos de inyector y orificios de pulverización.
Acero inoxidable endurecido, acero para herramientas.
0,003–0,006 mm
Redondez e integridad de la superficie dentro de un orificio.
Carcasas de sensores e insertos de conectores
Latón, cobre berilio
0,010–0,020 mm
Paredes delgadas que no pueden soportar la fuerza de sujeción.
Herramientas de corte, brochas y escariadores de carburo
Carburo de tungsteno
0,003–0,008 milímetros
Dureza más allá de la vida económica de la muela abrasiva
Laminación de motores EV y matrices de rotor
Carburo, acero para herramientas endurecido
0,002–0,005 mm
Bordes sin rebabas y precisión de laminación apilada
Dos categorías pagan por la máquina por su cuenta. Los insertos de estampado endurecidos son el caso clásico; Los troqueles de laminación para vehículos eléctricos son los de más rápido crecimiento, porque una rebaba se multiplica en miles de hojas apiladas y puede convertirse en un cortocircuito en el estator o rotor terminado. La electroerosión por hilo puede producir bordes sin rebabas y pasadas de acabado adicionales pueden reducir significativamente el espesor de la capa refundida y mejorar la integridad de la superficie.
Materiales adecuados para electroerosión por hilo para automóviles
La electroerosión a menudo se denomina independiente del material porque solo necesita conductividad eléctrica. En la práctica, la metalurgia todavía cambia la velocidad de corte, la integridad de la superficie y el número de pasadas necesarias: diferencias lo suficientemente grandes como para afectar una cotización.
Grupo de materiales
Comportamiento en WEDM
Nota práctica
Aceros para herramientas templados (D2, SKD11, Cr12MoV, H13)
Grupo más fácil: conducir bien, enjuagar limpiamente, mantener la tolerancia en todas las pasadas
Los cortes de varias pasadas en una plaquita de 40 mm alcanzan una superficie de acabado fino
Aceros cementados y cementados
Un caso duro sobre un núcleo más blando se erosiona a diferentes ritmos; El cable se retrasa en la carcasa y se acelera en el núcleo.
Reducir los parámetros de desbaste y comprobar el lavado; las esquinas muestran la diferencia primero
Carburo cementado
Corta bien, pero las microfisuras y el agotamiento del cobalto son un riesgo real con una alta energía de descarga
Desbaste de menor energía más una o dos pasadas de recorte adicionales
Aleaciones de titanio y níquel (Ti-6Al-4V, Inconel)
Corta más lentamente que el acero con el mismo espesor; Riesgo de refundición de la capa si se omiten los recortes.
Un mínimo de tres pasadas es común cuando la integridad de la superficie es crítica.
Aleaciones de aluminio y cobre.
El aluminio corta rápidamente pero puede oxidarse; El cobre y el latón conducen el calor y cortan de manera menos eficiente.
No cotice tampoco con la misma tarifa por hora que el acero para herramientas.
Las aleaciones de carburo y níquel son los dos grupos en los que ahorrar una pasada de corte es una falsa economía, porque el daño aparece semanas después como desconchado o grieta por fatiga en lugar de como una falla dimensional inmediata.
¿Qué tolerancia puede tener la electroerosión por hilo?
La tolerancia impresa en un dibujo y la tolerancia que un taller puede mantener en producción son dos números diferentes. La mayor parte del volumen de herramientas para automóviles se sitúa en el medio del rango práctico, que es exactamente donde la economía de la electroerosión por hilo es más favorable.
Insertos de molde y matriz endurecidos siéntese en el extremo más estrecho, porque el espacio de corte y recorte determina directamente la altura de las rebabas y la vida útil del troquel. Para llegar a esta banda se necesita una máquina de precisión, un entorno controlado y tres o más pasadas.
Asientos de inyector Por lo general, se rigen por la redondez y el acabado de la superficie en lugar del tamaño absoluto, una distinción importante al redactar una especificación de compra.
Herramientas de sincronización y horquilla de cambio aterriza en un rango que una máquina de velocidad media con dos pasadas de corte maneja de manera cómoda y repetible.
Ranuras de junta de pinza de freno Por lo general, son una pasada de desbaste más una pasada de recorte en la mayoría de las clases de máquinas.
Soportes estructurales y refuerzos. son la categoría más flexible, donde un corte de alta velocidad de una sola pasada suele ser suficiente a menos que el requisito de calidad del borde indique lo contrario.
Por debajo de la banda de acabado fino, la curva de costos aumenta abruptamente: se necesita un ambiente con temperatura controlada, tres o más pasadas, una alimentación de alambre más lenta y un nivel de disciplina del operador que no todos los talleres pueden mantener en tres turnos. En el cabo suelto, el competidor honesto es el corte por láser o plasma de alta definición en lugar del fresado.
Separar la tolerancia que el cliente realmente necesita de la tolerancia impresa en el plano es el hábito más valioso en este negocio. Las cotizaciones pueden duplicarse cuando una nota general escrita para una superficie funcional se aplica a una superficie que nunca toca otra parte.
Electroerosionadora por hilo de alta velocidad, velocidad media y cono grande
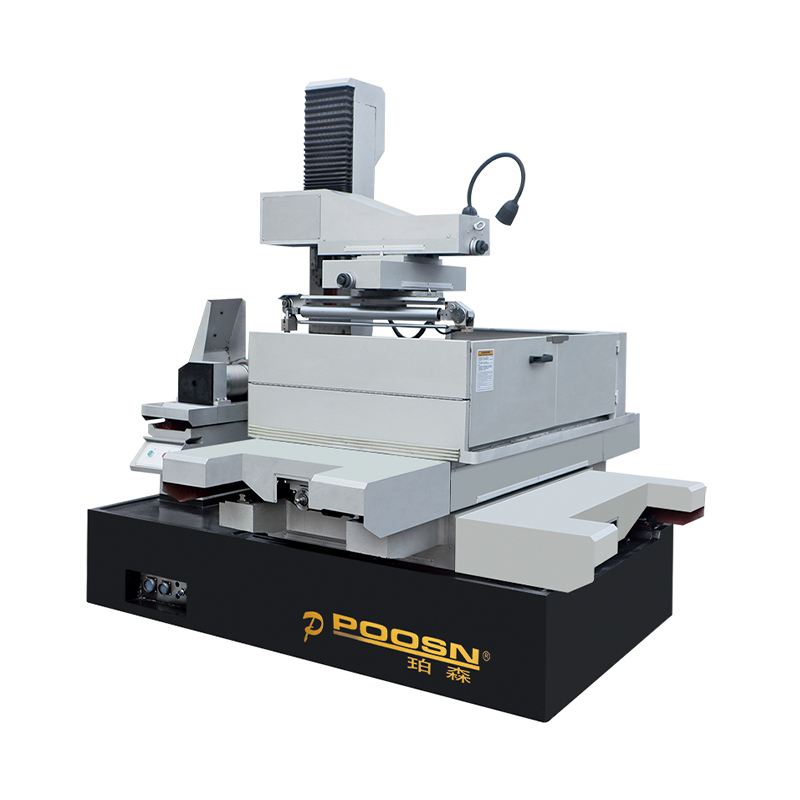
Electroerosión por hilo de alta velocidad , a menudo construido alrededor de la plataforma DK77, ofrece el costo más bajo por milímetro cuadrado de corte. Es la respuesta correcta para soportes, cuñas, punzones simples y cualquier trabajo en el que sea aceptable una banda más suelta.
Electroerosión por hilo de velocidad media se sitúa entre las máquinas de alta velocidad y las de precisión. Agrega un corte controlado de múltiples pasadas y un mecanismo de alimentación más rígido, y esa combinación es lo que mueve la banda alcanzable desde el extremo suelto hacia el extremo de acabado fino, una de las razones por las que las máquinas de velocidad media se especifican ampliamente para herramientas automotrices. El costo por corte es más alto que el de una máquina de alta velocidad, pero la tasa de desperdicio y las horas de acabado manual disminuyen.
Corte de varias pasadas Es una capacidad más que una clase de máquina: una pasada de desbaste seguida de una o más pasadas de recorte con una energía de descarga progresivamente menor. Todas las máquinas de precisión y velocidad media lo admiten, y es lo que ofrece la tolerancia más estricta y el acabado superficial más fino que exigen las especificaciones automotrices: un corte de una sola pasada nunca lo logra. Confirme la cantidad de molduras que pasan por los soportes de control antes de mirar cualquier otra cosa, porque ese número establece el piso en una tolerancia alcanzable.
Máquinas de electroerosión por hilo de precisión , que sujetan las bandas más apretadas con alambre más pequeño, se justifican principalmente para troqueles de laminación EV, herramientas de inyección y trabajos de carburo donde los requisitos de tolerancia e integridad de la superficie son realmente estrictos. Cuestan mucho más y necesitan un entorno controlado.
Compre la clase que cubra la banda de tolerancia que realmente necesita, no el dibujo más ajustado del archivo, porque la diferencia de precios entre clases es mucho mayor que la diferencia en la calidad alcanzable en trabajos automotrices comunes.
Cómo elegir la máquina de electroerosión por hilo adecuada para herramientas automotrices
La selección funciona mejor por pieza que por catálogo. Ejecute esta cadena en orden:
Tamaño y peso de la pieza — establece el ámbito de trabajo y la carga de la mesa y, por lo general, descarta las máquinas antes que cualquier otra cosa.
Material y dureza — establece la estrategia de paso y si se debe crear una biblioteca de parámetros desde cero.
Tolerancia y acabado que realmente importan — establece la clase de máquina y si se necesita un entorno controlado.
Cono — Las paredes inclinadas, en relieve o en ángulo deciden si se necesita una máquina con capacidad cónica.
Metros de corte mensual — decide entre una máquina y dos.
La siguiente tabla es un punto de partida, no una especificación.
Si tu trabajo es
Empezar con
Insertos endurecidos D2/SKD11 de aproximadamente 20–30 µm
Máquina de alta velocidad serie DK77
Herramientas de precisión que necesitan un control dimensional más estricto y un acabado más fino
Máquina de velocidad media serie PSC
Herramientas de precisión general donde domina el costo por pieza
Serie DK-BC
Paredes en ángulo, caladas o ahusadas profundas
Serie de cono grande (DKD)
La recomendación sigue dependiendo de la pieza y la forma más fiable de determinarla es realizar una prueba de corte con su propio material en lugar de comparar las cifras del catálogo.
Corte cónico para matrices y moldes angulares
Los troqueles y moldes automotrices rara vez tienen paredes rectas: los ángulos de salida, los ángulos de alivio y las aberturas del troquel que se estrechan desde el borde de corte hacia la zona libre requieren que el alambre se incline.
Cono capability is always quoted at a specified workpiece height , y el ángulo alcanzable disminuye a medida que la pieza crece. Una máquina clasificada para un ángulo determinado en una altura Z no necesariamente lo mantendrá en otra.
Especifique la conicidad tanto por el ángulo como por la desviación máxima a una altura indicada. La cifra de desviación, no el ángulo máximo, decide si un dado se ensambla limpiamente, y es el número que falta en la mayoría de las citas.
Máquinas de cono grande utilice un control de eje U/V independiente con un cabezal cónico dedicado, de modo que el lavado y la tensión se mantengan constantes mientras el cable se inclina. Sin eso, la calidad del corte en la superficie cónica y la precisión de las esquinas se degradan.
Cono is not free. En orificios pasantes rectos, piezas en bruto de carburo y punzones simples, agrega costos sin ningún beneficio; Si el dibujo no muestra ningún desnivel, relieve o pared en ángulo, déjelo fuera de la especificación.
Los modelos de cono grande de POOSN se especifican hasta ±45°.
Máquinas de electroerosión por hilo POOSN para herramientas automotrices
POOSN es la marca de electroerosión por hilo de Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. La fábrica ha fabricado máquinas de electroerosión por hilo durante tres décadas en cuatro familias (PS, PSC de velocidad media, DK de alta velocidad y corte de cono grande) y exporta al sudeste asiático, Asia occidental, Europa y América como fabricante directo en lugar de como empresa comercial.
Capacidades a nivel de serie únicamente. Las envolventes del modelo, los recorridos, las cargas de la mesa y las cifras de conicidad cambian con la configuración y deben confirmarse con la hoja de especificaciones actual para el modelo que se cotiza.
Serie
Mejor para
Punto clave
Serie PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Herramientas automotrices de precisión
Corte de varias pasadas a velocidad media; precisión y acabado
Serie DK-BC
Herramientas de precisión generales
Equilibrio entre velocidad y costo; Precisión de posicionamiento repetido de 0,002 mm.
Serie DK77
Desbaste y herramientas generales.
Corte rentable en material endurecido
Serie de cono grande (DKD)
Conoed dies and molds
Corte cónico de gran ángulo, hasta ±45°
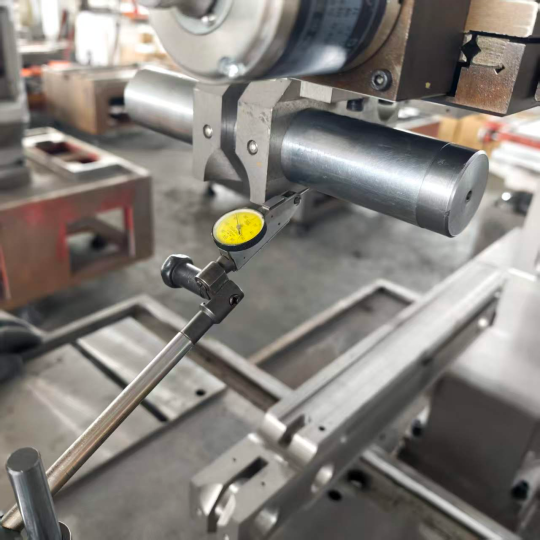
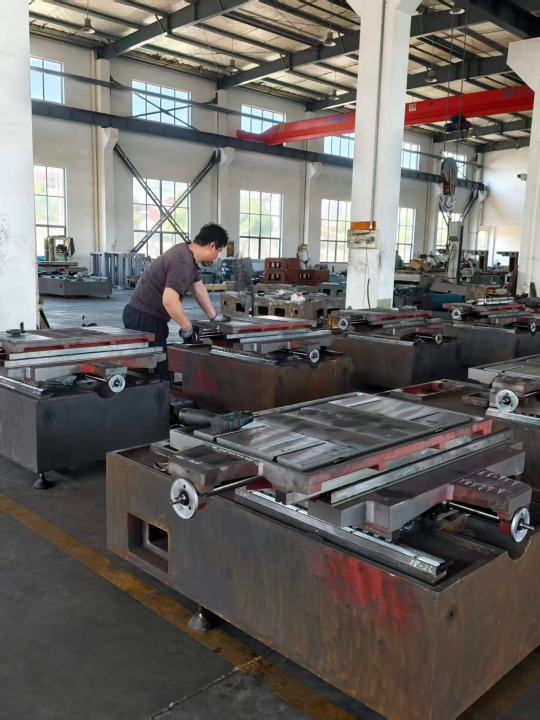
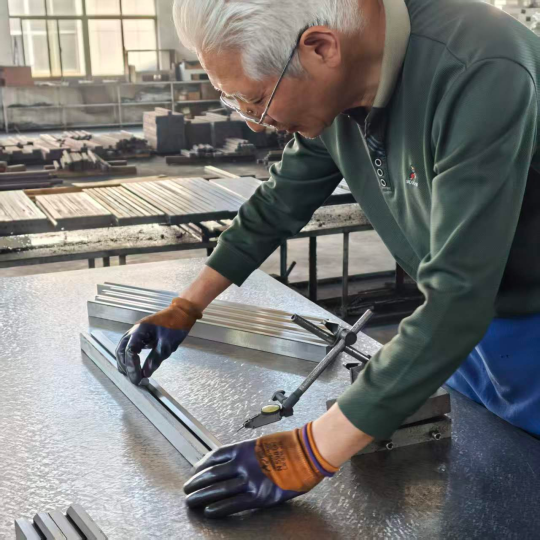
Máquinas de electroerosión por hilo de la gama POOSN. Trabajos de montaje de máquinas y carriles-guía en el taller de POOSN, realizados antes de la alineación final.
Cómo POOSN verifica la precisión de la máquina de electroerosión por hilo
Decirle a un comprador que "pida un informe del interferómetro láser" es fácil; mostrar lo que sucede en el taller es más útil. Esta es la cadena de verificación detrás de una máquina POOSN:
Proceso de placa de silla de montar — 12 horas de templado, 24 horas de enfriamiento natural y alivio de tensión manual, por lo que la geometría se mantiene durante años de servicio y no solo en la prueba de aceptación.
Montaje y alineación contra una referencia mecánica o láser, con la precisión de la guía controlada en el taller en lugar de corregida al final de la línea.
Precisión de posicionamiento medida con un interferómetro láser antes del envío , con el informe de prueba emitido al cliente.
Tres puertas de inspección (piezas entrantes, proceso de ensamblaje y preenvío final) cubiertos por ocho inspectores de calidad a tiempo completo.
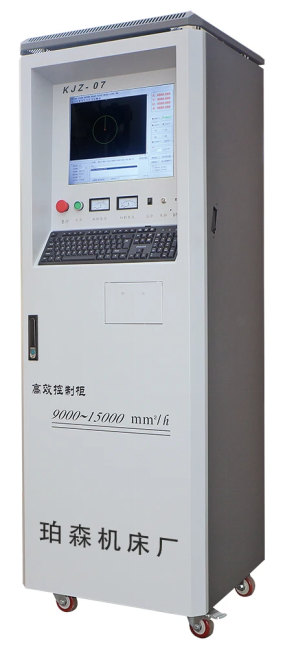
Sistema de control adaptado — KJZ-07, ZHZK-03, CHK.CNC.SYS o SN-10000, según la máquina.
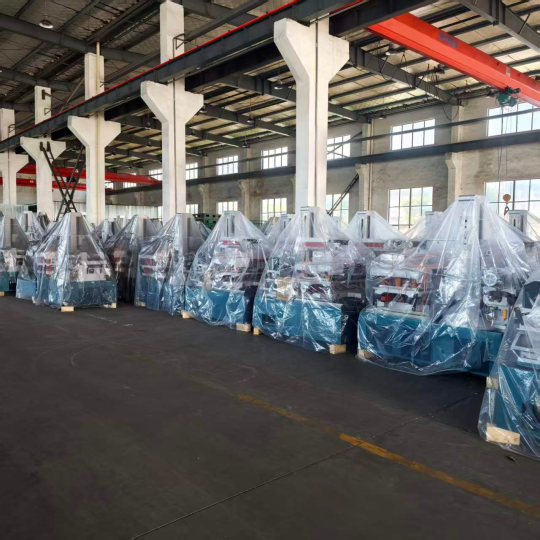
Control de precisión dimensional durante el montaje. La comprobación de la precisión del posicionamiento mediante interferómetro láser es una prueba independiente y documentada antes del envío. Gabinete de control CNC POOSN: el controlador se adapta a la máquina y se documenta en inglés para pedidos de exportación. Máquinas ensambladas, probadas y preparadas para el envío: el punto en el que el informe de precisión viaja con la máquina.
¿No está seguro de si WEDM de alta velocidad, velocidad media o de cono grande se adapta a sus herramientas automotrices? Envíenos el tamaño de la pieza, el material, el espesor y las tolerancias que realmente importan y le responderemos con una recomendación de máquina en lugar de una página de catálogo.
Electroerosión por hilo frente a fresado, corte por láser, rectificado y electroerosión por penetración
La comparación que importa no es la electroerosión por hilo versus el fresado en abstracto. Es qué proceso ofrece una característica de conformidad al menor costo total en un material específico.
Rangos de referencia para comparación de procesos, no una especificación de ninguna máquina. Los resultados reales dependen del material, el espesor, las herramientas, los parámetros y el método de inspección.
Proceso
Límite de dureza
Tolerancia de referencia
Radio de esquina
La mejor opción en automoción
Electroerosión por hilo
Cualquier material conductor, independientemente de su dureza.
Cuerpos blandos, bolsillos grandes, superficies 3D
Corte por láser
Chapa de acero dentro de un rango de espesor moderado.
0,050–0,150 mm
Pequeño, pero con una zona afectada por el calor.
Piezas planas, soportes, perfiles preformados.
Electroerosión por plomo
Cualquier material conductor
0,005–0,020 mm
Esquina del electrodo
Cavidades ciegas, formas 3D, textura de molde.
Molienda
Cualquier acero endurecido
0,002–0,010 mm
Forma de rueda
Caras planas, trabajo cilíndrico OD e ID
El corte por láser es la comparación que vale la pena ampliar, porque con frecuencia se propone como sustituto del WEDM de alta velocidad en piezas en bruto para automóviles. El láser gana en láminas planas donde la tolerancia es baja y la condición del borde no es crítica. Se pierde tan pronto como la pieza es gruesa, tan pronto como la zona afectada por el calor es inaceptable, o tan pronto como el requisito de tolerancia se ajusta muy por debajo de 0,05 mm. En herramientas endurecidas a 60 HRC, el láser no está en la conversación.
El rectificado y la electroerosión por hilo se superponen en trabajos de troqueles endurecidos, y la división es sencilla: el rectificado maneja caras planas y características cilíndricas de manera más rápida y económica, mientras que WEDM maneja perfiles internos, ranuras estrechas, esquinas internas afiladas y cualquier cosa que requiera una rueda de forma personalizada. La mayoría de los talleres de herramientas para automóviles utilizan ambos y dirigen el trabajo en consecuencia.
Pocos procesos combinan una dureza ilimitada de la pieza de trabajo, una tolerancia en el rango de micromicras bajas y una fuerza de corte nula, razón por la cual los troqueles endurecidos para automóviles y las herramientas de paredes delgadas siguen regresando a la electroerosión por hilo a pesar de la velocidad de corte más lenta.
Cómo evaluar un fabricante o proveedor de electroerosión por hilo
Los clientes automotrices auditan su cadena de suministro de herramientas y esa presión fluye hacia quien suministra la máquina. Una máquina que corta bien en una demostración pero que no tiene un canal de repuestos, ningún compromiso de servicio y ningún procedimiento de recertificación de precisión se convierte en un cuello de botella en la producción al cabo de dieciocho meses. Solicite lo siguiente por escrito:
Precisión medida de la unidad específica. , con el método de prueba nombrado: un informe de interferómetro láser en la máquina real, no una cifra de catálogo para la línea de modelos.
El número de recortes pasa por los soportes de control. — esto sienta las bases para la tolerancia alcanzable, y es una pregunta que la mayoría de los compradores olvidan hacer.
Plazos de entrega de repuestos para los artículos que paran la producción. : tableros de alimentación, motores tensores de cables, accionamientos de ejes UV y componentes de control. Un plazo de entrega comprometido por escrito vale más que un precio más bajo de la máquina.
Soporte de parámetros para su mezcla de materiales — puntos de partida para carburo, acero carburado y, cuando proceda, aleaciones de titanio y níquel en los espesores que realmente se utilizan.
Una prueba de corte sobre tu propio material , con el informe de prueba y el conjunto de parámetros utilizados.
Una prueba de aceptación de la máquina en una pieza de prueba que representa su geometría, midiendo el acabado del borde, el comportamiento de las esquinas y el ángulo cónico.
documentación en inglés — manual de operación, planos eléctricos, lista de parámetros y documentación de control.
Configuración eléctrica — requisitos de voltaje, fase y conexión para su instalación, además de la lista de componentes eléctricos.
Soporte del sistema de control – controlador y versión, cómo se manejan las actualizaciones y repuestos, y si la máquina depende de una conexión a Internet para ejecutarse o actualizarse.
Formación, documentación de exportación y personalización. — qué está incluido y en qué idioma; embalaje, carga y documentos aduaneros para su destino; y si la fábrica puede suministrar accesorios, gabinetes más altos, recorrido Z extendido o integración de celdas de automatización en lugar de solo máquinas de catálogo.
Antes de comparar precios, normalice las cotizaciones: agregue el primer año de consumibles, el riesgo de repuestos que implican los plazos de entrega cotizados y el valor del parámetro y soporte de capacitación ofrecido. Las máquinas que difieren notablemente en el precio de compra pueden invertirse por completo una vez que se incluyen esos factores. Para las herramientas automotrices, la relación con el proveedor importa más que la especificación de la máquina, porque un plazo de entrega documentado y una tabla de parámetros lista son los que mantienen la máquina produciendo en el tercer año.
¿Necesita una prueba de corte antes de realizar el pedido? Envíenos su dibujo y especificación del material, cortaremos la pieza y la devolveremos con el resultado medido.
Costo, consumibles y mantenimiento en electroerosión por hilo para automóviles
El costo por pieza está dominado por tres variables: longitud de corte, altura de la pieza de trabajo y número de pasadas. Un corte de dos pasadas en una plaquita de acero de 40 mm requiere sustancialmente más tiempo de máquina que un corte de una sola pasada en la misma geometría, y el aumento se debe casi exclusivamente al tiempo de máquina y no al consumo de alambre.
El costo del alambre depende de cómo lo usa la máquina: cuando el alambre se reutiliza hasta que se rompe o el diámetro cae por debajo del umbral utilizable, es un elemento de costo menor, y cuando es de un solo uso, el consumo se convierte en una línea visible. De cualquier manera, en las longitudes de corte típicas de los automóviles, el cable suele representar una pequeña parte del costo total de la pieza, por lo que optimizar el número de pasadas de corte es más importante que comprar un cable más barato.
Más allá del cable, los consumibles son filtros dieléctricos, resina, boquillas y conjuntos de guías. La vida del guía es el elemento que más a menudo se subestima : en una máquina de tres turnos, las guías superior e inferior deben inspeccionarse mensualmente y reemplazarse según un cronograma en lugar de fallar, porque una guía desgastada aparece como un error cónico que se infiltra gradualmente y es fácil pasar por alto hasta que las piezas comienzan a fallar en la inspección.
Una rutina de turnos cortos evita la mayor parte de esto:
Limpie los filtros dieléctricos a tiempo, no en alarma.
Verifique la tensión del cable semanalmente con un calibrador en lugar de de oído.
Vuelva a comprobar la precisión del posicionamiento periódicamente, porque la deriva térmica se acumula de forma invisible en la pieza.
Mantenga la conductividad dieléctrica dentro del rango especificado por el fabricante de la máquina; la deriva de la conductividad cambia las características de la chispa y, por lo tanto, la tolerancia.
Registre cada reemplazo de guía.
En una celda de tres turnos, el reemplazo programado de guías y el control de la conductividad dieléctrica evitan más desperdicios que cualquier programa de capacitación de operadores, porque ambas fallas se desarrollan lentamente y son invisibles en una sola pieza.
Preguntas frecuentes sobre electroerosión por hilo para automóviles
¿Qué tolerancia puede mantener el WEDM automotriz en producción?
Depende más de la estrategia de pasada y del entorno del taller que de la marca de la máquina: una máquina de velocidad media con dos o tres pasadas maneja la mitad del rango práctico de manera repetitiva, una máquina de precisión en un ambiente controlado llega al extremo apretado y una máquina de alta velocidad de una sola pasada cubre el extremo suelto. Las bandas de referencia anteriores describen requisitos típicos, no valores garantizados.
¿Puede la electroerosión por hilo cortar una pieza cementada o cementada?
Sí. La carcasa carburada y el núcleo más blando se erosionan a velocidades ligeramente diferentes, por lo tanto, reduzca los parámetros de desbaste y verifique el lavado con cuidado. Las esquinas muestran la diferencia primero y la solución habitual es una pasada de desbaste más lenta más una pasada de recorte adicional.
¿Es mejor WEDM de alta o media velocidad para herramientas automotrices?
Medium-speed is the usual choice where the work needs tight tolerance and a controlled finish, because multi-pass cutting and a rigid wire drive hold the band far better. La alta velocidad sigue siendo la mejor opción para soportes, cuñas y punzones simples donde la banda suelta es aceptable y domina el costo por pieza.
¿Puede la electroerosión por hilo producir piezas de automóviles en volumen?
Electroerosión por hilo machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
¿Qué cable se debe especificar para trabajos de troquelado en automóviles?
Especifique el tipo de cable y el diámetro en torno al cual se construye la biblioteca de parámetros del constructor para su material y espesor, y confírmelo por escrito. Los grados recubiertos se utilizan comúnmente para mejorar el lavado y la calidad de los bordes en pasadas de corte; para máquinas de alta velocidad con alambre alternativo, el alambre de molibdeno sigue siendo el estándar.
¿Qué se debe verificar antes de pedir una máquina de electroerosión por hilo para trabajos en automoción?
El número de recortes pasa por los soportes de control., the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Solicite una prueba de corte
Una sala de herramientas que atiende programas de estampado, frenos, transmisión y vehículos eléctricos generalmente necesita una máquina de velocidad media para el trabajo ajustado y una o dos máquinas de alta velocidad para el trabajo de volumen, además de capacidad de ahusamiento si el trabajo de troquel es parte de la combinación. Enviar un dibujo con el material, la dureza, el espesor y las tolerancias que realmente importan es la forma más rápida de obtener una recomendación útil de la máquina en lugar de una página de catálogo; la respuesta generalmente cambia una vez que la banda de tolerancia real se separa de las notas generales.